Kontaktinformasjon
-
 Wangshan Road, Jiangbei-distriktet, Ningbo, Zhejiang, Kina
-
 86-135-64796935
Få et tilbud
Typiske støpeformkostnader: prisklasser, kostnadsdrivere og hvordan tilbud beregnes
2026-08-13
Et lite støpeverktøy av sinklegering for en enkel del kan koste omtrent US $3000 til US $8000. En mellomstor aluminiumsform med to hulrom og grunnleggende vannkjøling lander vanligvis mellom USD 15 000 og USD 50 000. En stor konstruksjonsform for biler eller nye energikjøretøyer, av typen som brukes for et motorhus, girkasse eller batteribrett, kan passere 100 000 USD raskt, og versjoner med store glidesystemer og konform kjøling har blitt sitert over 300 000 USD. Det mest nyttige svaret på spørsmålet er derfor ikke ett nummer, men et band. Planlegg for US $ 3000 i den lave enden, US $ 20 000 til US $ 60 000 for de fleste produksjons-aluminiumverktøy, og betydelig mer for komplekse bilmotorer. Denne artikkelen forklarer hva som flytter et tilbud fra bunnen av det båndet til toppen, hvorfor utvalget eksisterer, og hvordan leverandørene faktisk beregner antallet du mottar.
En støpeform er ikke et katalogprodukt. Det er et spesialtilpasset presisjonsverktøy som begynner med et sett med kundedeltegninger, er maskinert fra smidde stålblokker, og er innstilt gjennom prøveskudd til det produserer deler innenfor spesifikasjonene. Fordi geometrien, legeringen, produksjonsvolumet, overflatefinishkravene og kvalitetsforventningene endres med hvert prosjekt, endres prisen på formen med dem. Leverandører trekker ikke en pris fra en liste; de siterer det fra en strukturell analyse av delen og produksjonsprogrammet bak.
Delgeometrien bestemmer formens ytre dimensjoner, antall lysbilder og kjerner, dybden og formen på hulrommet, portposisjonen og kompleksiteten til kjølekanalene. En flat, boksformet del med åpne sider er noe av det billigste å verktøye. Et lukket hus med innvendige ribber, bosser, hull vinkelrett på skillelinjen og underskjæringer som krever bevegelige lysbilder koster mange ganger mer. Stålvolumet, bearbeidingstiden og risikoen for støpefeil øker med geometriske vanskeligheter, og leverandørene bygger det inn i tilbudet.
Det hjelper å skille selve formen fra delene den produserer. Formen er en kapitalutgift, betalt en gang, og deretter amortisert over produksjonsløpets levetid. Enhetsprisen for den støpte delen reflekterer syklustid, materiale, arbeid og overhead, men ikke hele kostnaden for verktøyet. Kjøpere som sammenligner støpepriser uten også å sammenligne delpris, planlagt volum og verktøylevetid vil trekke feil konklusjoner. En billig form som krever hyppige reparasjoner eller produserer inkonsekvente deler, kan øke totalkostnaden dramatisk. Formens faktiske verdi måles i skudd, ikke i den opprinnelige fakturaen.
For å forstå hvorfor tilbudene er forskjellige, hjelper det å vite hva leverandøren må betale for. Et formtilbud er bygget opp fra fem hovedblokker: engineering, stål, maskinering, standardkomponenter og prøvetaking. Hver blokk har sin egen kostnadsstruktur og risikoprofil.
Prosjekteringsfasen inkluderer port- og løpedesign, kjøleberegning, trekkanalyse, krympekompensasjon og en formflytsimulering for krevende deler. På en kompleks bilstøping definerer designeren også sleideaktiveringsmetoden, utstøtingssekvensen og den termiske balansen til formen. Design tar timer, og disse timene belastes. På enkle former kan engineering utgjøre 5 til 10 prosent av tilbudet; på komplekse tynnveggede bildeler med stramme toleranser kan andelen nå 15 prosent eller mer. Engineering bærer også skjult risiko: en form som er dårlig designet kan kreve omarbeiding etter den første prøven, og det er grunnen til at erfarne leverandører investerer i simulering i stedet for gjetting.
Form stål is the largest single material cost. The mold base, cavities, inserts, and slides are machined from blocks of hardened tool steel. For aluminum die casting, H13 and similar hot-work grades are the norm. A typical mid-size mold uses between 2 and 8 tons of steel, and the cavity inserts are often delivered as forged and pre-machined blocks. The price of each block depends on grade, size, and the supplier's heat treatment. High-end grades with superior thermal fatigue resistance cost more, but they extend tool life and reduce maintenance cycles.
Hulrommet er formet ved CNC-fresing, deretter ferdigbehandlet med EDM eller trådskjæring for skarpe hjørner og dype detaljer. Tiden som kreves avhenger av overflatearealet som skal kuttes, hardheten til stålet og toleransen som skal holdes. Stål med høy hardhet kutter langsommere og sliter mer verktøy. Polering, hvis en høyglans overflatefinish er nødvendig på støpingen, legger til manuelt arbeid. Maskinering er vanligvis den dyreste blokken i tilbudet, noen ganger 30 til 40 prosent av totalen.
Sleider, kjerner, utkasterstifter, styresøyler, vannkoblinger og skilleplanet må alle monteres og justeres. Dysen må lukkes på injeksjonsmaskinen med riktig låsetrykk, og halvdelene må passe jevnt slik at det ikke dannes blink. Montering er en håndverksoperasjon. Det krever dyktige verktøymakere, og det er vanskelig å komprimere til en tidsplan.
De fleste leverandører inkluderer to eller tre prøverunder i tilbudet. Formen monteres på en ekte støpemaskin, testbilder tas, delene måles og korrigeringer gjøres. Materiale forbrukes, maskintid leies, og ingeniører analyserer resultatene. Hvis forsøket avslører et dimensjonsproblem eller et fyllmønsterproblem, går formen tilbake til butikken for modifikasjon. Noen leverandører oppgir prøver som en valgfri linje; andre inkluderer dem i totalen. Bekreft alltid hva som er inne i nummeret.
Engineering, stål, maskinering og prøvetaking forklarer hva som legges inn i et tilbud, men fire spesifikke design- og produksjonsbeslutninger dominerer den endelige prisen. I rekkefølge av påvirkning er de delkompleksitet, hulromantall, formstørrelse og kjølesystemdesign.
Kompleksitet er den klassiske prismultiplikatoren. Tenk på hva som skjer når en del har en underskjæring, som er en funksjon som forhindrer direkte utstøting fra formen. Underskjæringen tvinger designeren til å legge til en glide eller sammenleggbar kjerne som beveger seg med hydraulisk eller mekanisk aktivering. Ett lysbilde gir tusenvis av dollar til formen, pluss et vedlikeholdspunkt for hele verktøyets levetid. To lysbilder kan legge til titusenvis. Innvendige gjenger, snap-fit kroker og vinklede funksjoner gir ytterligere verktøy. Hver funksjon som kompliserer utkastingsretningen øker antallet bevegelige deler i formen, bearbeidingstiden og risikoen for feil over 100 000 skudd.
På den annen side gir funksjoner som er på linje med skillelinjen små kostnader. Trekkvinkler, sjenerøse radier og jevn veggtykkelse krever ikke ekstra mekanismer. Deldesigneren har mer innflytelse over formkostnadene enn formprodusenten gjør. En god leverandør, eller en god design-for-produserbarhet gjennomgang, kan identifisere kostnadsdrivende funksjoner før noe stål kuttes.
Antall hulrom avgjør hvor mange deler som produseres per skudd. Ett hulrom gir én del per syklus; to hulrom gir to; fire gir fire. Flere hulrom øker formprisen fordi maskineringsvolumet og stålstørrelsen vokser, men de senker enhetskostnaden når ordrevolumet er høyt. En form med to hulrom kan koste 60 til 80 prosent mer enn den samme formen med et enkelt hulrom, ikke dobbelt, fordi basen og klemsystemet er delt. Leverandører beregner det optimale hulromantall fra det årlige produksjonsmålet, maskinkapasitet og delvekt. Hvis du bare trenger 20 000 deler i året, er en form med ett hulrom vanligvis det rasjonelle valget. Hvis du trenger 500 000, skyver den samme logikken mot to eller fire hulrom.
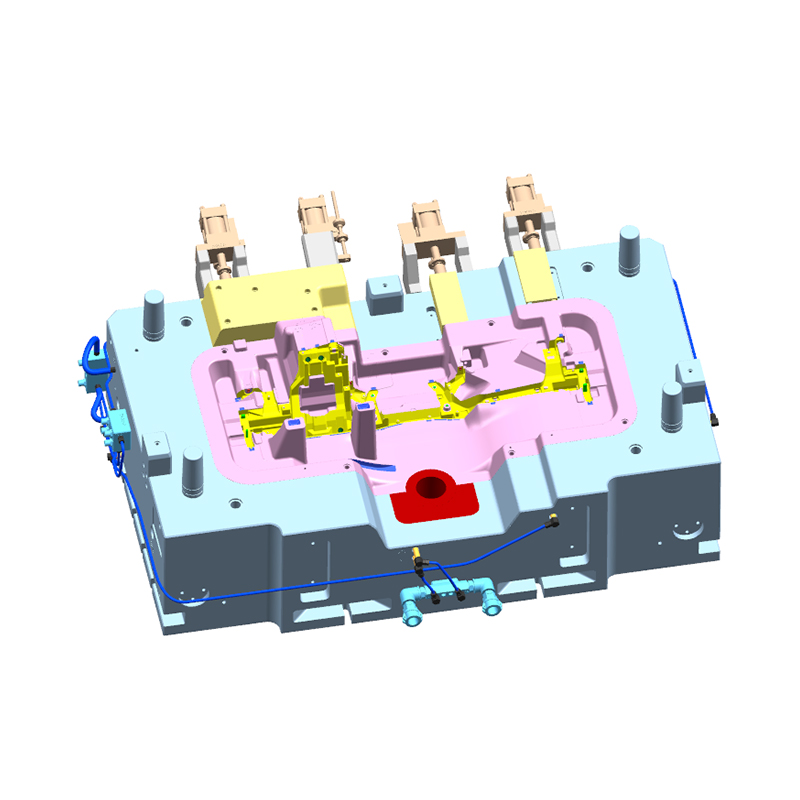
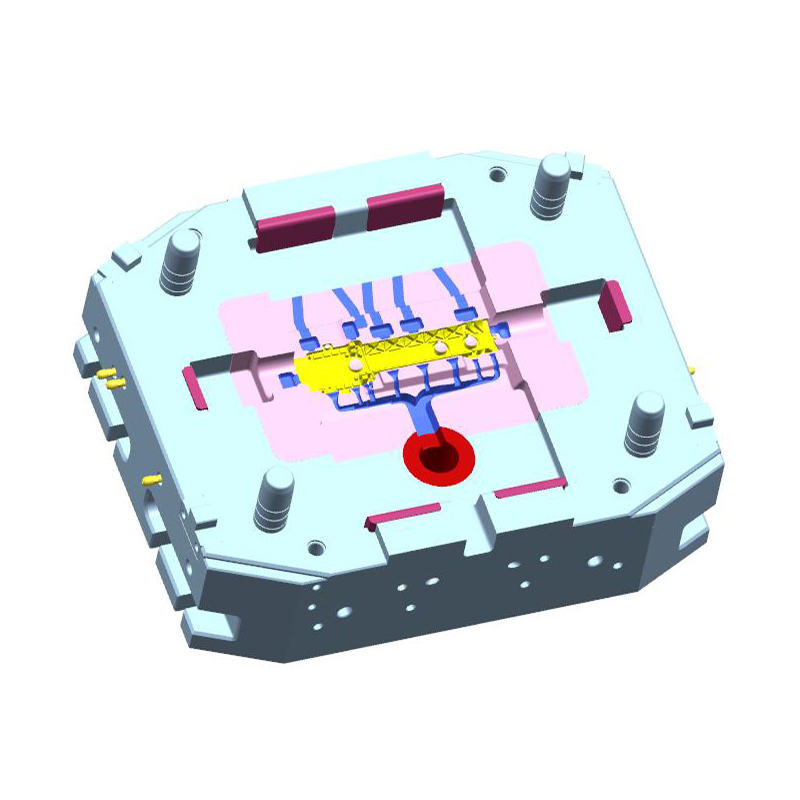
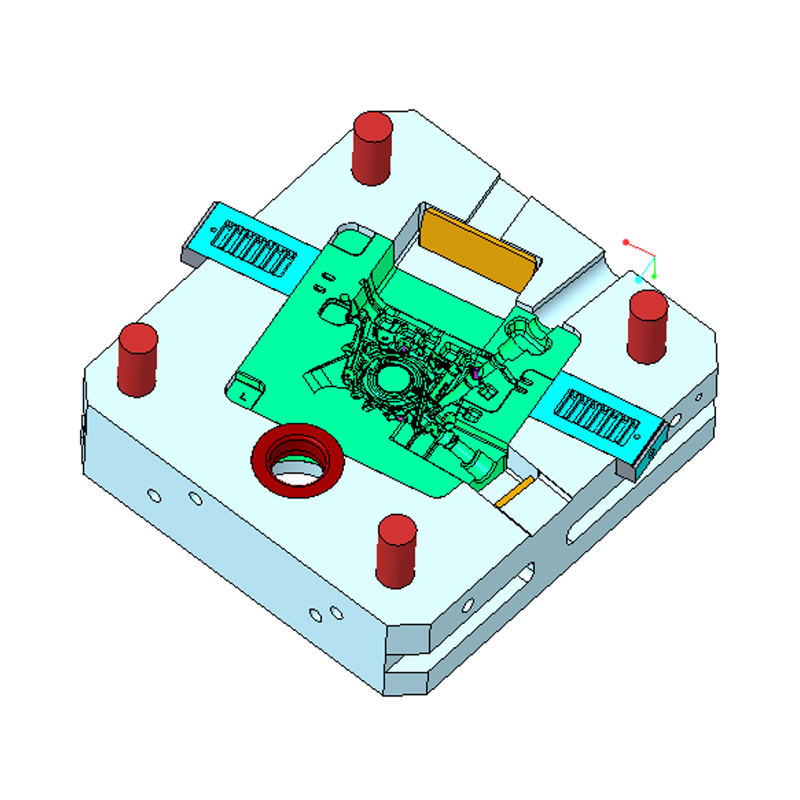
Den ytre størrelsen på formen bestemmes av delens projiserte areal, antall hulrom og løpesystemet. Formstørrelsen avgjør hvilken tonnasje av injeksjonsmaskinen som kreves, og det påvirker igjen støpeanleggets kapasitet og timepris. Større former koster mer i stål, maskinering, varmebehandling og håndtering. Korrelasjonen er ikke perfekt lineær, men den er sterk. En liten 150-tonns varmkammermaskin for sinkdeler kan romme en form som bare er 350 mm kvadratisk; en 2200 tonns kaldkammermaskin for et motorhus krever en form på størrelse med en liten bil. Mellom disse to punktene kan verktøykostnaden endres med en faktor på 30. Et godt referanseeksempel er 800t aluminiumslegering støpt boks , som sitter i det middels til store segmentet av produktmiksen og demonstrerer hvor mye stål- og innsatsdesign et seriøst aluminiumsverktøyprosjekt innebærer.
 Tilpasset 800T aluminiumslegering støpt boksfabrikk, produsenter - Ningbo NKT Tool Ningbo NKT Tooling Co., Ltd. er Kina 800T aluminiumslegering støpte boksprodusenter og tilpasset fabrikk, detaljer: aluminiumslegeringens dyse-c... Se produkt →
Kjøling er den minst synlige kostnadsdriveren og en av de viktigste for produktiviteten. Hastigheten som smeltet legering størkner med bestemmer syklustiden, og dermed kostnaden per skudd. Enkle rettborede kjølelinjer er rimelige og fungerer for flate deler. Konturformede eller konforme kjølekanaler følger formen til hulrommet og reduserer varme punkter, men de krever lodding, additiv produksjon eller komplekse borestrategier, som alle øker kostnadene. I høyvolumproduksjon kan en form med overlegen kjøling forkorte syklusen med flere sekunder, og betale tilbake den høyere prisen i løpet av måneder. For lavvolumproduksjon fungerer den beregningen sjelden, og et enklere kjølesystem er mer økonomisk.
Form stål selection affects both the upfront quote and the long-run cost per part. Hot-work tool steels like H13, known in Europe as 1.2344, are the standard for aluminum die casting because they resist thermal cracking, erosion, and softening at high molten-metal temperatures. Premium double-melted or vacuum-degassed grades offer better isotropy and longer die life, but they carry a premium of 10 to 30 percent in steel cost. For buyers, the right question is not only what the steel costs, but how many shots the cavity will survive before heat checking appears.
Sinklegeringer støpes ved betydelig lavere temperaturer, så en sinkform kan være laget av et forherdet stål som P20 eller 1.2738 og kan fortsatt vare flere hundre tusen skudd. Aluminiumslegeringer når rundt 610 °C ved injeksjonsporten, og formoverflaten ser gjentatte ganger alvorlig termisk sjokk, slik at formen uunngåelig utvikler varmekontroll etter et visst antall sykluser. Verktøylevetiden for et hulromsinnsats i aluminium er vanligvis vurdert til 60 000 til 150 000 skudd, hvoretter innsatsen enten repareres eller erstattes. Fordi hulromsinnsatsen er den dyreste enkeltkomponenten, bestemmer levetiden til stålet direkte vedlikeholdsbudsjettet.
Supplerende behandlinger har også betydning. Nitrering, PVD-belegg og oksidbehandlinger reduserer lodding og erosjon på hulromsoverflaten, forbedrer frigjøring og forlenger levetiden mellom overhalinger. Disse prosessene legger noen prosent på formprisen og kan være vel verdt pengene på deler med dype kjerner eller høye overflatekrav. Hele emnet metallurgi er dypt nok til å fortjene sin egen diskusjon, og vi har skrevet en egen side om hvordan du velger riktig materiale for aluminiumslegeringspressestøpeformer som dekker stålkvalitetene, beleggsvalgene og deres effekt på verktøyets levetid.
Legeringen du støper er ikke et materialvalg alene; den setter den termiske og mekaniske designkonvolutten til verktøyet, og dermed budsjettet som kreves for å bygge det. Den samme delgeometrien kan ha meningsfullt forskjellige formkostnader i sink, aluminium eller magnesium.
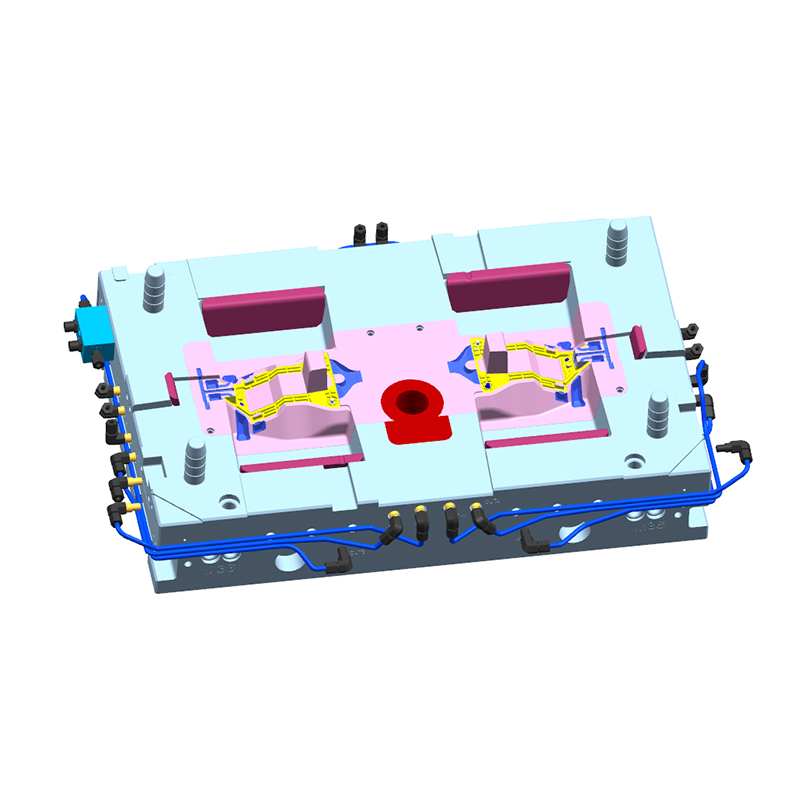
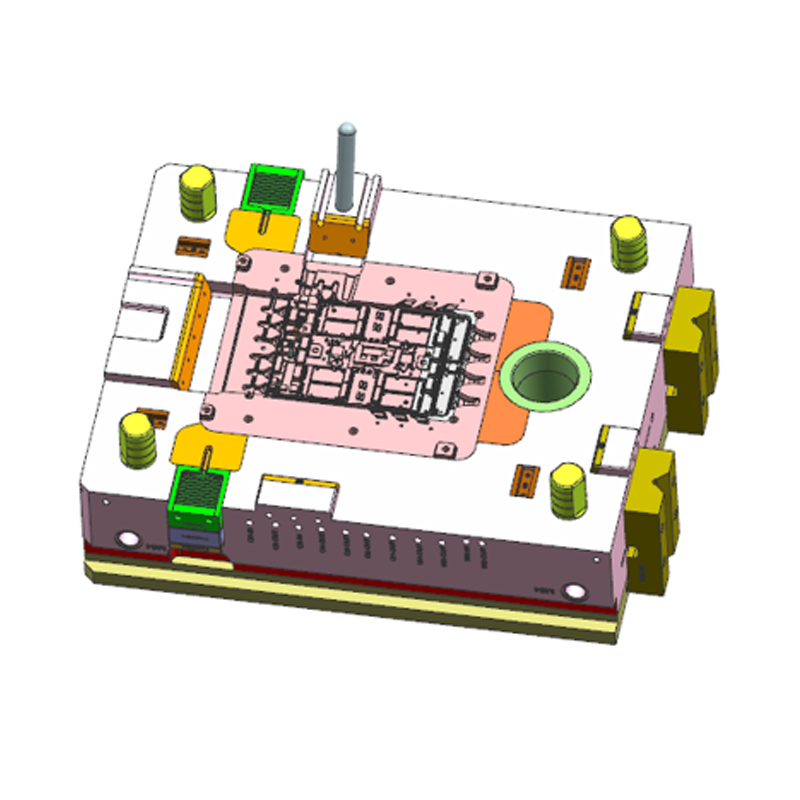
Sinklegeringer melt at about 390°C, well below the temperatures that stress hot-work mold steel. A zinc mold can be made from a less expensive pre-hardened steel, the cooling layout can be simple, and hot-chamber machines deliver very short cycle times. For connectors, locks, small housings, and decorative parts, a single-cavity zinc tool can come in below US $8,000. Multi-slide zinc molds are more expensive, but they remain economical compared with their aluminum equivalents. In practice, compact production tools such as the 150t varmkammer støpeform vi bygger for sinkdeler representerer det rimeligste inngangspunktet til støpeprosessen.
 Tilpasset 150T Hot Chamber Die Casting Mold Factory, produsenter - Ningbo NKT Too Ningbo NKT Tooling Co., Ltd. er Kina 150T Hot Chamber Die Casting Mold Manufacturers og Custom Factory, detaljer: 150T Hot Chamber Di... Se produkt →
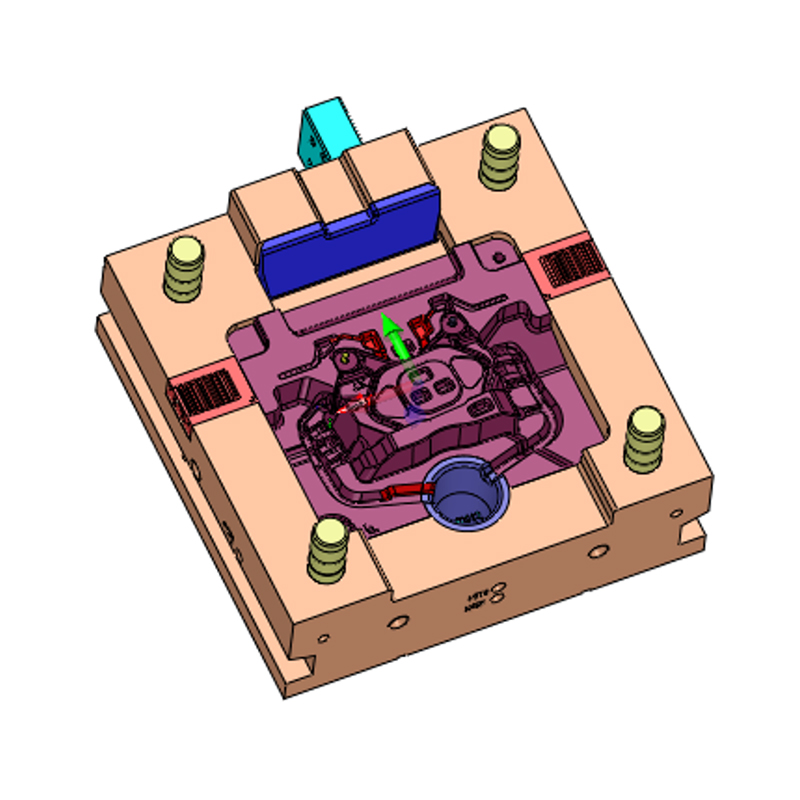
Aluminiumslegeringer støpes ved 610 til 700°C og krever varmebearbeidet stål, nøye utformet kjøling og et robust utkastsystem. En aluminiumsform med ett hulrom for en enkel brakett kan koste US $ 18 000 til $ 35 000, mens en to-hulroms form for et bilhus med lysbilder og innsatser vil nå US $ 50 000 til $ 90 000. Størrelsen på delen er den avgjørende skaleringsfaktoren. Et stort lukket hus som 800t aluminiumslegeringsstøpt boksen nevnt tidligere er vanligvis produsert i en form som måler godt over en meter på tvers, med flere innsatser, et kraftig slitasjeplatesystem og et kjølenettverk koblet til en dysetemperaturkontrollenhet. Dette verktøyet er en flertonnsenhet, og prisen reflekterer stålvolumet, maskineringstimer og håndteringskravene til en så stor dyse.
Magnesiums støpetemperatur er nær aluminiums, så formstålet og kjølekravene følger lignende mønstre. Hovedforskjellen er behovet for høyvakuumsystemer og tettere prosesskontroll, spesielt for tynnveggede bildeler. Formprisen kan sammenlignes med aluminiumsverktøy av samme størrelse og kompleksitet. Magnesiumformer har også en tendens til å kreve mer oppmerksomhet til overflatebehandling og forsegling fordi magnesium er kjemisk reaktivt i sin smeltede tilstand. Hvis delen er en lett strukturell komponent, for eksempel en styrebrakett eller en tverrgående bjelke, er verktøykostnaden ofte rettferdiggjort av vektbesparelsen den muliggjør.
De fleste profesjonelle moldleverandører bygger et tilbud fra et nedenfra og opp kostnadsestimat i stedet for en gjetning. Prosedyren følger samme logikk på tvers av bransjen, selv om de spesifikke tallene varierer fra butikk til butikk.
Først gjennomgår leverandøren delmodellen og identifiserer skillelinje, lysbilder, kjerner, trekk, portplassering og utkastingskrav. Fra denne analysen estimerer en ingeniør antall formdesigntimer og utarbeider en foreløpig formkonfigurasjon. For det andre bestemmes formrammestørrelsen fra det projiserte området og dybden til delen. Leverandøren beregner volumet av stål i bunnen og innsatsen, multipliserer med kostnaden per kilo for valgt kvalitet, og legger til varmebehandling. For det tredje estimeres bearbeidingstiden: CNC grovbearbeiding, semi-finishing, etterbehandling, EDM, trådskjæring og polering. Disse timene multipliseres med butikkpriser. Fordi disse prisene inkluderer maskinavskrivning, arbeid og overhead, vil en formprodusent som har investert i avansert femakset maskinering ofte oppgi høyere timepriser, men færre timer.
For det fjerde, standardkomponenter, inkludert ejektorpinner, styresøyler, returpinner, innløpsbøssinger, vanndyser, grensebrytere og glideføringer, er lagt til katalogpris pluss et påslag. For det femte påføres monterings- og monteringstimer. Til slutt legger leverandøren til kostnadene for prøveskudd, inspeksjon og prosjektledelse, og bruker deretter en overhead og fortjenestemargin.
Resultatet er et tall som bare er så godt som fullstendigheten av delinformasjonen. En deltegning, en udefinert legering eller et uoppgitt krav til overflatefinish vil gi et foreløpig tilbud. Når kjøpere oppgir fullstendige CAD-data, materialkvalitet, årlig mengde og maskintonnasjepreferanse, blir tilbudet mye mer pålitelig og forberedelsestiden forkortes.
Kjøpere spør ofte hvorfor en bestemt form er så dyr når selve delen ser enkel ut. Svaret vises når verktøykostnaden fordeles på antall produserte støpte deler. En aluminiumsform på USD 40 000 blir en kostnad per del på USD 0,80 ved en produksjon på 50 000 deler, og USD 0,08 ved 500 000 deler. Formen er en investering hvis kostnad dekkes gjennom de lave enhetskostnadene ved høytrykkspressstøping.
| Totalt produksjonsvolum | Formkostnad per del | Kontekst |
|---|---|---|
| 10 000 deler | USD 4,00 | Lavvolum prototyping eller nisjeprodukt |
| 50 000 deler | USD 0,80 | Typisk mellomvolum bil- eller industrikjøring |
| 100 000 deler | USD 0,40 | Høyvolum forbruker- eller bilkomponent |
| 500 000 deler | USD 0,08 | Masseproduksjon, hvor støping er fullt økonomisk |
Tabellen illustrerer hvorfor muggpris aldri bør vurderes isolert. Hvis det planlagte volumet bare er 5000 stykker, kan CNC-bearbeiding av emnedeler være billigere, og sandstøpeverktøy kan fortsatt være billigere. Hvis det planlagte volumet er 200 000, kan enhver ekstra dollar brukt på to hulrom, overlegent stål eller bedre kjøling redusere syklustiden og enhetskostnaden med en betydelig margin.
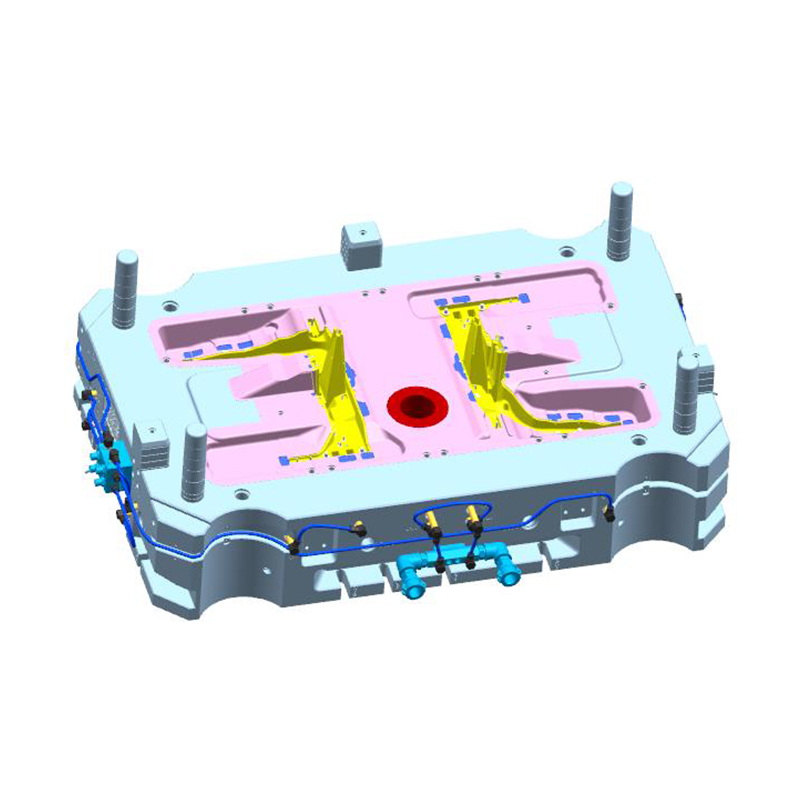
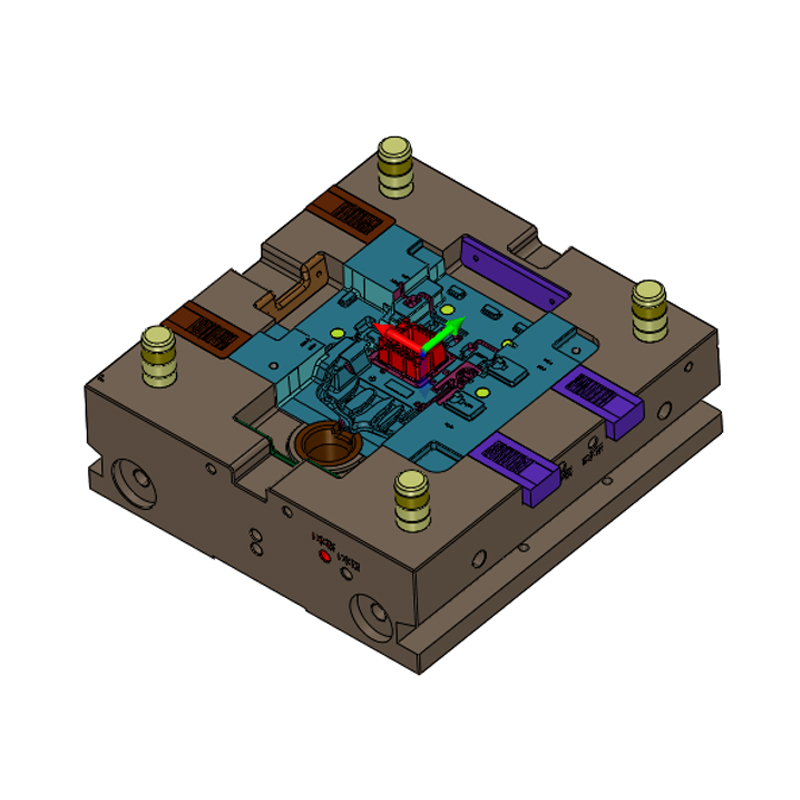
Spesielt for drivverk for elektriske kjøretøy er skala-trenden umiskjennelig. Hus og konstruksjonsdeler som f.eks 2200t aluminiumslegering støpt motorhus produseres i store mengder på store maskinceller, og formkostnaden, mens en sekssifret linje i prosjektbudsjettet, fortynnes raskt av de hundretusenvis av enheter som produseres fra verktøyet. Den samme logikken gjelder for girhus, batteriromsplater og kjølekapper, der høy årlig etterspørsel gjør et robust, kostbart verktøy til det mest økonomiske valget i løpet av programmets levetid.
 Custom 2200T aluminiumslegering støping motorhus fabrikk, produsenter - N Ningbo NKT Tooling Co., Ltd. er Kina 2200T aluminiumslegering støpte motorhusprodusenter og tilpasset fabrikk, detaljer: 2200T ... Se produkt →
Når det leses opp mot alternativer, fremstår formkostnadene ved trykkstøping i et mer rettferdig lys.
Sandstøpeverktøy er mye rimeligere. Mønstre og kjernebokser for sandstøping kan produseres for noen tusen dollar, og prosessen tåler lave volumer. Men hver sandstøpt del krever mer materiale, mer ferdigbearbeiding og mer inspeksjon, og produksjonshastigheten er langt lavere. Når volumet vokser forbi noen få tusen deler per år, overvelder normalt kostnadsfordelen per del ved støping den høyere forminvesteringen.
CNC-maskinering unngår verktøy nesten utelukkende i en maskinert-fra-billet-tilnærming. Fraværet av en formavgift gjør maskinering attraktiv for engangsdeler og svært små partier. Men den tilbakevendende delkostnaden er mye høyere på grunn av materialavfall, maskintimer og manuelt arbeid. På mengder rundt 1000 til 2000 deler krysser kostnadskurven, og pressstøping blir billigere selv etter at formen er inkludert. For deler på 2 000 til 10 000 enheter per år blir sammenligningen stram, og beslutningen avhenger av geometri, materiale og krav til finish.
Andre støpevarianter, som lavtrykksstøping eller klemstøping, har egne verktøyregler. Klemstøping, ofte brukt til strukturelle deler med høy integritet, krever vanligvis mer robust og dyrere verktøy enn vanlig høytrykkspressstøping. Avveiningen er høyere mekaniske egenskaper og bedre trykktetthet i kritiske applikasjoner. Hver prosess har et break-even-punkt som avhenger av delens geometri og volum, så sammenlign totale kostnader i stedet for forhåndsverktøysavgiften alene.
Det meste av formprisen er låst inn i deldesignet før noen leverandør ser det. En gjennomgang av design-for-produserbarhet er et kostnadsreduksjonsverktøy som betaler seg selv flere ganger. Dette er områdene med høyest innflytelse.
Utover deldesign kommer de klareste besparelsene fra å matche verktøyet til det faktiske årlige volumet. En støpeform med to hulrom koster mer, men hvis du bare skal bruke 20 000 deler per år, vil de ekstra hulrommene sitte stille. Velg maskintonnasje tidlig; hvis du allerede eier en 800-tonns eller 1650-tonns maskin, forteller leverandøren den nøyaktige modellen at de kan designe formbasen til den platen og unngå unødvendig stål.
Til slutt konsoliderer du informasjonen i tilbudsforespørselen. Definer legeringen, beleggkravet, prøvetakingsstandarden, produksjonsmaskinen hvis den er fast, og forventet leveringstidslinje. En komplett tilbudsforespørsel forkorter tilbudstiden, unngår antagelser og lar leverandøren optimere verktøyet i stedet for å legge til en risikopremie for usikkerhet.
Sitatet er essensielt, men det er ikke hele bildet. Den faktiske leverte kostnaden for en form inkluderer feilmoduser og vedlikeholdsbyrden. Når du vurderer en leverandør av støpestøpeformer, spør følgende.
Svarene avslører om leverandøren siterer en form eller en produksjonsløsning. En seriøs formprodusent vil diskutere skuddsykluser, kjøleeffektivitet og totalkostnad per del i stedet for bare prisen på verktøyet. Det hjelper også å spørre om leverandørens historie med lignende prosjekter. En form for en sikkerhetskritisk aluminiumskomponent er summen av tusenvis av små beslutninger, og erfaring med samme klasse deler reduserer målbart risikoen for en sen og kostbar revisjon.
For referanse er det også viktig å forstå hvor leverandøren din befinner seg i bransjen. Et selskap med sin egen ingeniørhistorie, et moderne maskinverksted og en dokumentert merittliste innen høytrykkspressstøpeformer er i en sterkere posisjon til å håndtere disse risikoene. Vår bedriftsbakgrunn er beskrevet i detalj på Om-siden, inkludert utviklingen fra et formdesignstudio til fullskala formproduksjon for aluminium, magnesium og sinklegeringer.
Den typiske kostnaden for en støpeform spenner fra noen få tusen dollar for enkle sinkverktøy til noen hundre tusen dollar for store aluminiumskonstruksjoner i biler. Spredningen er normal og forventet. Ditt eget prosjekts posisjon innenfor dette området styres av delens kompleksitet, den valgte legeringen, antall hulrom og produksjonsvolumet. Hver leverandør beregner formkostnad fra de samme funksjonelle blokkene: ingeniørarbeid, stål, maskinering, komponenter, montering og prøvetaking. Det billigste tilbudet er ikke det samme som den laveste totalkostnaden, og formens virkelige verdi fanges opp i skudd, toleranser, syklustid og vedlikeholdsintervaller.
For å få et nøyaktig og konkurransedyktig tilbud, fullfør deldesignet, definer material- og overflatekrav, oppgi det årlige volumet og henvend deg til leverandører med full informasjon. Tiden investert i arbeid med design-for-produserbarhet, og i å matche verktøykapasiteten til det faktiske produksjonsbehovet, vil redusere formprisen mer enn noen forhandlingstaktikk. Når formen er godt konstruert for støpelegeringen og delvolumet, blir den en slitesterk produksjonsressurs i stedet for en artikkel for å minimere.
Wangshan Road, Jiangbei-distriktet, Ningbo, Zhejiang, Kina
86-135-64796935
Opphavsrett © Ningbo NKT Tooling Co., Ltd. Alle rettigheter reservert.

