Kontaktinformasjon
-
 Wangshan Road, Jiangbei-distriktet, Ningbo, Zhejiang, Kina
-
 86-135-64796935
Få et tilbud
Typiske kostnader for en støpeform: Hva kjøpere bør forvente og hvorfor det varierer
2026-08-20
Tenk deg at du kjøper en støpt del for en ny bilkomponent. Du sender den samme CAD-filen til tre støpeformleverandører, og deres tilbud for verktøyet kommer tilbake på $8 500, $22 000 og $46 000. Hvilken er rett? Sannheten er at ingen av dem kan bedømmes på tallet alene. Den typiske kostnaden for en støpeform er et område, ikke et poeng: enkle sinklegeringsverktøy kan starte rundt $3000, mens en kompleks aluminiums- eller magnesiumform med flere lysbilder, innsatser og intern kjøling lett kan nå $100.000 eller mer.
Årsaken til denne spredningen er at en støpeform er et spesiallaget produksjonsutstyr, ikke en vare. Prisen reflekterer delens geometri, legeringen som støpes, forventet produksjonsvolum, antall hulrom, levetiden som kreves av verktøyet, og nivået av prosesskontroll som er nødvendig for å holde stramme toleranser. Denne artikkelen forklarer hvordan formkostnadene er strukturert, hva som driver tallene opp eller ned, og hvordan kjøpere kan budsjettere realistisk og unngå kostbare feil.
Å forstå hvordan muggpriser bygges er det første skrittet mot et realistisk budsjett. En støpeform på 5 000 dollar og en støpeform på 90 000 dollar kan begge kalles "støpeverktøy", men de er forskjellige i nesten alle fysiske og tekniske forstander. La oss bryte ned de viktigste kostnadsdriverne.
Den fysiske størrelsen på formen er den mest åpenbare faktoren. Et lite elektronisk kontrollerhus kan passe inn i en 300 mm x 300 mm formbase, mens et fulltransmisjonshus eller motorhus kan kreve en formbase som måler mer enn 1200 mm i én retning. Stålvolumet vokser med kvadratet av fotavtrykket og omtrent lineært med tykkelsen. En større form betyr mer formstål, flere maskineringstimer, større CNC-er, og ofte en større støpemaskin for prøvetaking. Det er ikke uvanlig at en liten form veier under 300 kg og en stor bilform veier over 5 tonn.
For et typisk produkt som en bilbrakett kan formfotavtrykket være moderat, men for strukturelle komponenter som et sjokktårn eller et batteribrett, kan delkonvolutten alene doble verktøykostnaden sammenlignet med en tilsvarende kompleks liten del. Kjøpere undervurderer ofte virkningen av generelle dimensjoner fordi de fokuserer på antall funksjoner i stedet for grunnstørrelsen.
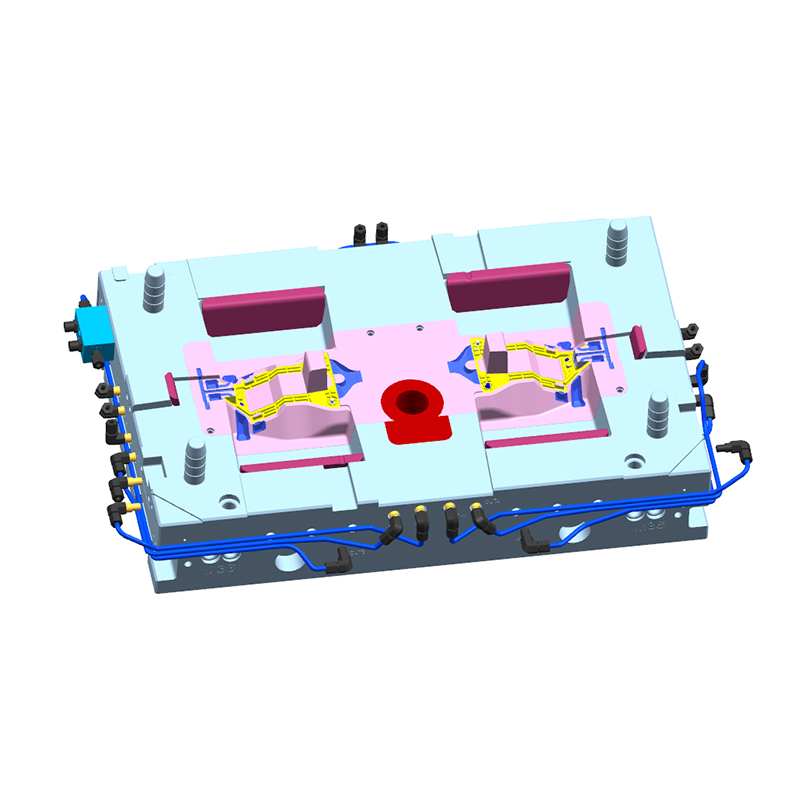
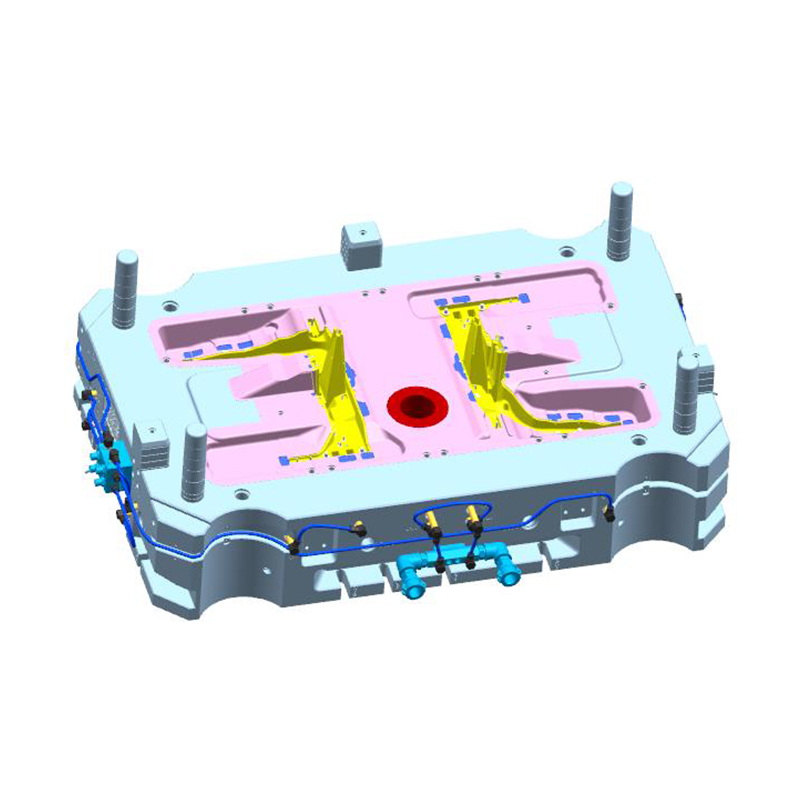
Antall hulrom er en kjernebeslutning i hvert formprosjekt. En form med ett hulrom produserer én del per syklus; en form med to hulrom produserer to, og en form med åtte hulrom kan produsere åtte hvis løperen og portsystemet er nøye balansert. Hvert ekstra hulrom øker støpeformens basestørrelse og stålvolumet, dobler eller tredobler maskineringskompleksiteten, og gjør kjøle- og fyllingsdesignet vanskeligere å optimalisere.
Rent praktisk vil flytting fra ett hulrom til to typisk legge til 40 % til 60 % til støpeformkostnadene, ikke 100 %, fordi noen komponenter som støpeformbasen, innløpsbøssing og utkastingsplater er delt. Å flytte fra fire hulrom til åtte er imidlertid mindre effektivt i prosent og kan legge til 70 % eller mer fordi verktøyet må redesignes med et større fotavtrykk og mer komplekst løpesystem. Noen høyvolums sinkdeler bruker multi-sliderverktøy med 12 eller flere hulrom, og disse formene kan være overraskende dyre på grunn av de intrikate glidemekanismene og presise innrettingskravene.
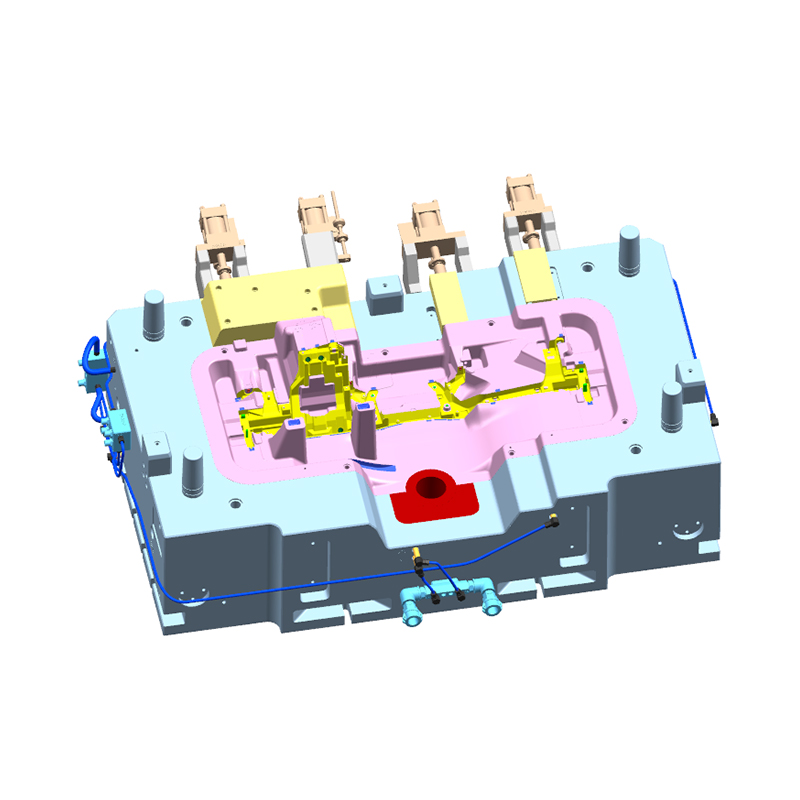
Den geometriske kompleksiteten til delen dikterer hvor mange bevegelige elementer formen må inneholde. En underskjæring, et sidehull eller en utvendig gjenge krever en glide (også kalt en sidevirkende kjerne). Hver sleide legger til en innsats av herdet stål, en sleidekropp, styrepinner, vinklede kiler, hydraulisk eller mekanisk aktivering og ytterligere vannledninger. En enkel form uten lysbilder er den billigste; en form med fire store hydrauliske lysbilder kan stå for $15.000 til $40.000 alene bare i glidemekanismene.
Kjerner som skaper indre hulrom driver også kostnadene. Dype kjerner må avkjøles internt for å unngå krympeporøsitet, noe som krever boring av lange vannkanaler eller investering i additivproduserte kjerneinnsatser. Avtakbare innsatser som kan byttes ut med forskjellige varianter av samme del, legger til et ekstra kostnadslag, men kan spare penger hvis du planlegger flere like delenumre.
I vår egen formbutikk ser vi ofte en lignende del med forskjellige hullmønstre. En kunde kan velge en familieform med utskiftbare innsatser for å håndtere tre varianter; startinvesteringen er høyere, men kostnaden per delvariasjon er lavere. En annen kunde kan insistere på tre dedikerte former, som gir høyere ytelse, men et mye høyere totalt verktøybudsjett. Begge tilnærmingene er gyldige, og det riktige valget avhenger av årlig volum og prisstrategi.
Materialet som er valgt for formkjernen og hulrommet er en viktig linjepost. H13 verktøystål er arbeidshesten for pressstøping av aluminium og magnesium, men førsteklasses kvaliteter som DAC55, SKD61 eller importert H13 med tettere renslighet og bedre isotropi koster mer per kilo. Stålkostnaden er ofte bare 15 % til 25 % av den totale formkostnaden, men det påvirker verktøyets levetid og pålitelighet sterkt.
Varmebehandling legger til en annen betydelig kostnad. Vakuumherding, flere tempereringssykluser og stressavlastning er nødvendig for å oppnå den nødvendige hardheten (vanligvis 44 til 52 HRC for H13) og for å minimere forvrengning. Etter varmebehandling er det vanligvis en ferdigbearbeiding eller elektrisk utladningsmaskin (EDM), noe som øker kostnadene ytterligere. Noen former med høy levetid krever også nitrering eller et fysisk dampavsetningsbelegg som TiAlN på kjerne- og hulromsoverflatene, og legger til $2000 til $8000 avhengig av overflateareal.
Beslutningen om å bruke et billigere stål som kan overleve 50 000 skudd, sammenlignet med en førsteklasses karakter vurdert til 200 000 skudd, endrer forhåndsprisen dramatisk. For en prototype eller pre-produksjon kan et billigere alternativ være berettiget. For et langvarig bilprogram er den høyere startinvesteringen ofte det mest økonomiske valget når du beregner totalkostnaden per varedel.
Syklustiden for støping styres i stor grad av kjøling. En form med strategisk plasserte vannlinjer fjerner varme raskere, reduserer syklustiden og forbedrer kvaliteten på delene ved å forhindre varme flekker og krympesprekker. Det er imidlertid ikke lett å legge til kjølekanaler. Dyphullsboring brukes for rette linjer, men buede kanaler krever en maskinert innsats som deretter forsegles med plugger eller en vakuumloddet plate.
Konform kjøling, hvor innsatser er 3D-printet med komplekse interne baner som følger delens kontur, er stadig mer populært for støping av aluminiumslegeringer. Denne teknologien kan redusere syklustiden med 15 % til 30 %, men innsatsene er dyre å produsere og krever ofte separat levetidsverifisering. En form med noen få konformkjølte innsatser kan koste 10 % til 20 % mer enn en konvensjonelt avkjølt form, men avkastningen i produktivitet kan betale for den forskjellen innen noen få måneder.
Avkjøling påvirker også formens termiske utmattelsesadferd. Dårlig kjøling fører til tidlig varmekontroll, noe som forkorter formens levetid og øker vedlikeholdsstansen. Å investere i godt kjøledesign er en av de mest effektive måtene å redusere totale eierkostnader på, men det er også et av de første områdene hvor en uerfaren leverandør vil kutte hjørner for å senke tilbudet.
Strangere toleranser krever mer omfattende maskinering, mer presis EDM og mer forsiktig tilpasning og spotting. En typisk støpt del kan spesifiseres med en lineær toleranse på ±0,5 mm, men mange bilapplikasjoner krever ±0,1 mm i kritiske områder. Å holde ±0,1 mm i et formstål som ekspanderer og beveger seg under prosessen krever kraftigere konstruksjoner, mer detaljert termisk analyse og ytterligere prøveiterasjoner. Dette kan enkelt legge til 10% til 30% til formkostnaden.
Overflatefinish er en lignende driver. Hvis delen trenger en spesifikk tekstur for estetikk eller en speilpolering for å redusere friksjonen i en glidende komponent, må formen poleres tilsvarende, og noen ganger selektivt. Teksturetsing på utvalgte områder krever maskering og legger til to til fire ukers ledetid pluss $2000 til $6000 per stort område. Disse kostnadene er ikke synlige i CAD-filen hvis du kun ser på geometrien, men de er en del av spesifikasjonen og bør deklareres i RFQ.
Prosessmobilitet endrer også muggpriser. Høyvakuum-støpestøpeformer krever ekstra forsegling, vakuumkanaler og et spesialdesignet skuddsystem som hindrer luft i å komme inn i hulrommet. Disse formene er dyrere å bygge og mer følsomme for vedlikehold, men de produserer porøsitetsfrie strukturelle deler som batterihus eller styrekomponenter. Formen for et vakuumstøpeprosjekt kan være 15% til 25% høyere enn en konvensjonell form for en lignende geometri.
Klemstøping (eller ekstruderingsstøping) bruker et langsommere fyllingstrinn og påfører høyt trykk under størkning. Formen skal tåle høyere mekaniske belastninger og er typisk bygget med mer robuste stålseksjoner og tyngre styresøyler. Kostnadspremien sammenlignet med standard høytrykkspressstøping er merkbar, men de resulterende delene gir forbedret forlengelse og trykktetthet.
Som en leverandør som har bygget både høyvakuum og klemstøpeformer for bilapplikasjoner, kan vi bekrefte at prosessvalget må gjøres tidlig, før formdesign starter. Å bytte fra en konvensjonell dyse til en vakuumassistert etter at formen er bygget er nesten like dyrt som å bygge en ny form.
Selv om hvert prosjekt er unikt, kan bransjens prismønstre gi deg en pålitelig følelse av markedet. Følgende områder er basert på de historiske tilbudene vi ser i markedet og vår egen produksjonserfaring, og de bør kun brukes til budsjettering, ikke som faste tilbud.
| Form type | Kompleksitetsnivå | Typisk kostnadsområde (USD) | Typisk hulromtelling |
|---|---|---|---|
| Varmkammerform av sinklegering | Enkel, liten del | $3000 – $12.000 | 1 til 4 |
| Varmkammerform av sinklegering | Multi-slider, høy kompleksitet | $12 000 – $40 000 | 6 til 16 |
| Form av aluminiumslegering | Enkel, liten bolig | $5 000 – $25 000 | 1 |
| Form av aluminiumslegering | Middels kompleksitet, moderat størrelse | $25 000 – $60 000 | 1 til 2 |
| Form av aluminiumslegering | Stor, kompleks, med lysbilder og vakuum | $60 000 – $120 000 | 1 |
| Mugg av magnesiumlegering | Enkel til middels (styredeler, braketter) | $30 000 – $80 000 | 1 |
| Mugg av magnesiumlegering | Strukturell, høyvakuum | $80 000 – $150 000 | 1 |
Disse områdene antar at formen vil bli bygget med standard H13 eller tilsvarende stål og vil bli brukt for en nominell produksjonstid på 80 000 til 120 000 skudd for aluminium og litt lavere for magnesium. Hvis du forventer 250 000 skudd eller mer, legg til en premie for høyere kvalitet stål, mer sjenerøs kjøling og overflatebehandling. Hvis du bare trenger 20 000 prototyper, kan du kanskje kjøpe en form av mykere stål i den nedre enden av serien.
For forproduksjon med lavt volum tilbys noen ganger en enklere form bygget med uherdede eller kortvarige innsatser med 30 % rabatt. Avveiningen er at du kanskje må bygge om eller reparere verktøyet etter noen tusen skudd. I noen tilfeller er det riktig oppfordring. I andre resulterer det i skrot og forsinkelser som sletter besparelsene.
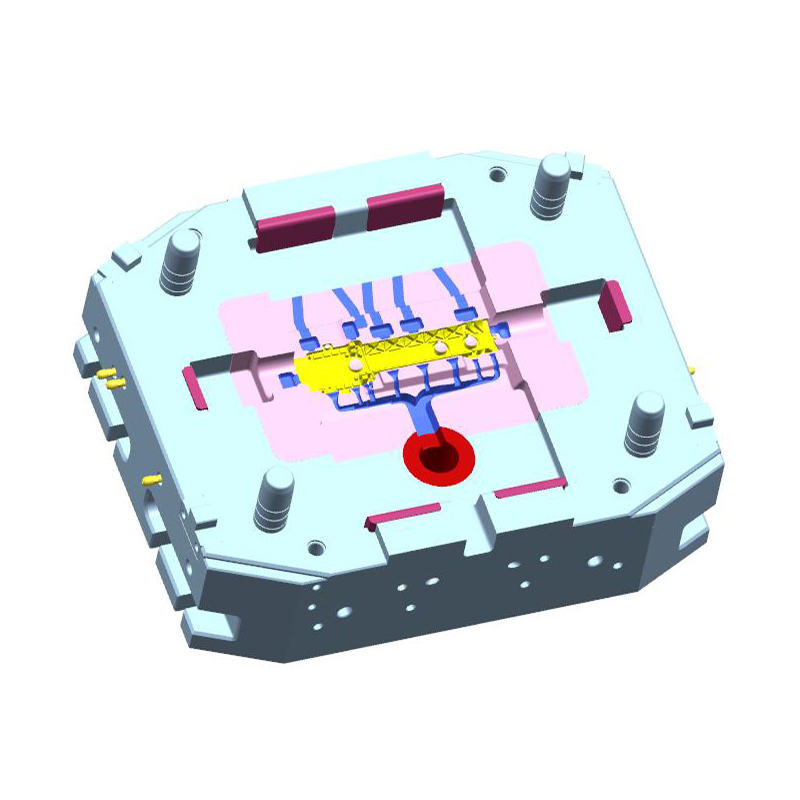
Som referanse kan du vurdere vår egen produktlinje for sinklegeringsverktøy. En typisk 150t varmkammer støpeform for sinkdeler med et moderat antall hulrom faller inn i området $12.000 – $30.000, avhengig av delens geometri og nødvendige lysbilder. Den typen verktøy brukes ofte til rørleggerutstyr, låsehus og elektriske komponenter. Til sammenligning er en høyhastighets multi-slider sinkform med 10 eller flere hulrom et mye mer avansert utstyr og prises deretter.
 Tilpasset 150T Hot Chamber Die Casting Mold Factory, produsenter - Ningbo NKT Too Ningbo NKT Tooling Co., Ltd. er Kina 150T Hot Chamber Die Casting Mold Manufacturers og Custom Factory, detaljer: 150T Hot Chamber Di... Se produkt →
Når en leverandør sender deg et sekssifret tilbud på en støpeform, er tallet summen av flere forskjellige arbeidspakker. Å vite hva de inkluderer hjelper deg med å sammenligne tilbud og identifisere skjulte kostnader. Her er det vanlige sammenbruddet.
Før noe metall kuttes, analyserer formdesignteamet delen, simulerer fyllingen og utarbeider hele verktøydesignet. Dette inkluderer portposisjon, løpedimensjonering, overløpsbrønner, plassering av kjølekanal, utkastsystemlayout og valg av kommersielt tilgjengelige komponenter som ejektorstifter og innløpsbøssinger. Ingeniørhonoraret representerer vanligvis 5% til 10% av den totale formkostnaden, men en mer kompleks del eller en simuleringsdrevet design kan presse den høyere. Dersom leverandøren tilbyr en DFM-rapport (design for manufacturability) og kommer med modifikasjonsforslag, inngår dette arbeidet i denne fasen.
En god designer forventer å kjøre minst to eller tre designanmeldelser med kunden. Hver endring av delens geometri etter at formdesignet begynner kan legge til timer med redesignarbeid, og det er grunnen til at den endelige delens datalås er en så kritisk milepæl.
Hver form inkluderer en base, plater, styrepinner, foringer, ejektorplater og en rekke standarddeler. Disse er vanligvis hentet fra spesialiserte moldbaseleverandører. For en typisk mellomstor aluminiumsstøpeform, kan basen med støttestrukturer koste $ 2000 til $ 10 000 alene, og den kostnaden vises som en egen linje i noen sitater. Større baser med tunge støttesøyler og et generøst klemområde koster mer.
Selve stålet for kjernen og hulrommet er en egen materialkostnad. I et tilbud vil du se vekten og kvaliteten på stål. Husk at det maskinerte stålet er en liten brøkdel av den endelige vekten fordi en stor blokk kuttes bort for å forlate delformen. At sponfjerning gjenspeiles i maskineringstimene, ikke bare stålvekten.
CNC-fresing, dreiing, boring og trådtrekk utgjør det største arbeids- og maskinkostnadselementet. En kompleks 3D-hulromsform krever mange timer med 3-akset og 5-akset CNC-arbeid. Skarpe indre hjørner er ferdig med EDM, som er bevisst tregere og mer presis. Verktøykostnadene er drevet av overflateareal, skjæredybde og nødvendig finish. Som en grov regel kan maskinering og EDM utgjøre 40% til 60% av den totale formprisen.
Det er her stordriftsfordeler dukker opp inne i formbutikken. En leverandør med moderne høyhastighets maskineringssentre og automatisert elektrodefremstilling kan produsere en mer nøyaktig form på kortere tid. Men timeprisen på en 5-akset mølle er høy, så et tilbud med færre timer til en høyere rate kan være bedre enn et med mange timer til lav pris. Undersøk den siterte prosessplanen hvis du vil forstå forskjellene.
Etter maskinering settes formen sammen. Kjerne- og hulromshalvdelene er tilpasset, sleidene er montert, og utkastsystemet justeres. Spotting innebærer å påføre en markeringsmasse på kontaktflatene og justere passformen for å sikre jevn kontakt. Dette kan ta dager for en kompleks die og er en av de mest ferdighetsavhengige fasene i formfremstilling. Benkarbeid inkluderer også polering, avrunding av kanter og montering av vannbeslag.
De fleste formtilbud inkluderer en første prøve på en støpemaskin. Leverandøren kan bruke en egen maskin eller kontrakt med et nærliggende støperi. Kostnaden for aluminium- eller sinklegeringen som ble brukt i forsøket, energien, operatørtiden og støpemaskinens timepris er vanligvis inkludert. Hvis det er behov for flere prøverunder, kan tilleggskostnader dukke opp. En godt designet form med en pålitelig leverandør kan kreve bare to eller tre runder; et problematisk design kan trenge seks eller flere. Sørg for at tilbudet angir hvor mange prøvekjøringer som er inkludert.
Under prøvefasen måler leverandøren delen, sjekker for krymping, porøsitet og dimensjonsavvik. Hver korrigerende iterasjon krever at formen justeres, noen ganger ved å bearbeide hulrommet eller legge til innsatser, og dette må prises inn i prosjektplanen.
Varmebehandling er noen ganger oppført separat fra maskinering, spesielt hvis leverandøren kjøper glødet stål og herder det etter første grovbearbeiding. Overflatebehandlinger som nitrering, PVD-belegg eller et slippmiddelvennlig belegg kommer i tillegg. Disse behandlingene kan forlenge mugglevetiden og forbedre frigjøringen, men de er ikke alltid inkludert i basistilbudet. Be om en ordrelinje for å unngå en overraskelse på slutten.
Profesjonelle moldleverandører gir dokumentasjon som inkluderer materialsertifikater, varmebehandlingsrapporter, CMM-inspeksjonsdata og en vedlikeholdsmanual. For bilprogrammer er denne dokumentasjonen obligatorisk under PPAP-krav. Kostnaden for å utarbeide disse dokumentene, administrere prosjektplanen og holde gjennomgangssamtaler er vanligvis en liten prosentandel av totalen, men i et detaljert tilbud bør det identifiseres. En leverandør som tilbyr transparent prosjektledelse med bilder og fremdriftsrapporter er verdt de få tusen dollarene den kan tilføre.
Mange av kostnadene vi har beskrevet er sterkt påvirket av beslutninger tatt i deldesignfasen. Selv før du sender tilbudsforespørselen, kan du forme formkostnadene ved å optimalisere delens geometri. Her er de vanligste designparametrene og deres innvirkning.
Draft er avsmalningen som legges til vertikale flater, slik at støpestykket kan skytes ut uten å feste seg. En trekkvinkel på 1° er typisk for aluminium, men 2° er tryggere for dypere ribber og kjerner. Hvis utkastet er for lite, krever formen ekstra polering og delen kan ha dragmerker. Enda viktigere er at ribber med null motstand krever ekstra sidehandlinger eller ekstra maskinering, som begge øker kostnadene. Å gjennomgå utkastet tidlig er den billigste måten å spare penger på.
Plutselige endringer i veggtykkelse forårsaker krympehull og porøsitet. Formdesignen kan kompensere ved å legge til innsatser og frysninger, men det øker kostnadene. En del med en jevn veggtykkelse på 3 mm er mye lettere å fylle og avkjøle enn en del som hopper fra 2 mm til 5 mm nær en boss. Å holde veggene jevne reduserer behovet for innvendig kjøling og reduserer risikoen for varme flekker.
Hver underskjæring krever et lysbilde. Du kan redusere antall lysbilder ved å endre retningen på delelinjen eller ved å akseptere en funksjon som krever en sekundær maskineringsoperasjon. For eksempel kan en utvendig gjenge for en sensorboss bores etter støping i stedet for å støpes på plass, og unngår en roterende kjerne. Ekstrakostnadene ved maskinering er ofte lavere enn kostnadene for et komplekst lysbilde i formen.
Når en underskjæring er uunngåelig, er det verdt å spørre om den kan formes med en løs kjerne som fjernes manuelt etter hvert skudd. Dette er et rimelig alternativ for deler med lavt volum, men det reduserer syklustiden og er kanskje ikke akseptabelt for produksjon med høyt volum. For en bildel med høyt volum er en hydraulisk skyve det eneste pålitelige alternativet.
Jo strammere toleranse, desto dyrere blir formen. Du kan spare kostnader ved å angi kritiske dimensjoner som virkelig trenger ±0,1 mm og tillate standard støpetoleranser andre steder. Formbyggeren kan da konsentrere maskineringsoppmerksomheten der det betyr noe. For mange kjøpere bruker stramme toleranser for hver funksjon uten begrunnelse, og formkostnadene øker med hver dimensjonsutlysning.
Hvis delen har en dekorativ klasse-A-overflate, må formen poleres til en speilfinish og deretter struktureres om nødvendig. Polering og etsing kan ta dager med spesialistarbeid. En matt finish eller en maskinert overflate krever derimot mindre manuell polering. Å velge et teksturert område bare på et lite panel i stedet for hele delen er en annen måte å kontrollere kostnadene på.
Støping i gjengede innsatser eller bruk av avtakbare innsatsstifter gir håndteringskompleksitet til støpesyklusen. Formen må være utformet for å belaste og holde på innsatsen under injeksjon, og automatiseringssystemet må plassere den nøyaktig. Dette kan øke formkostnadene med $5 000 til $20 000, avhengig av antall innsatser per syklus. Det er ofte mer økonomisk å bruke et enkelt hullstøpt i delen og bruke en separat bankeoperasjon for gjengen, med mindre innsatsen er nødvendig for monteringsstyrke eller tetning.
Vår erfaring er at det å oppmuntre kunder til å vurdere delens design mot disse kriteriene ofte reduserer de totale formkostnadene med 10 % til 25 % uten å endre funksjonen til komponenten. Formbutikkens DFM-tilbakemelding er ikke et forsøk på å blåse opp budsjettet; det er en direkte vei til et mer økonomisk verktøy.
Innkjøpsprisen på en støpeform er bare utgangspunktet. I løpet av levetiden vil du bruke penger på vedlikehold, reparasjoner, belegg og reservedeler. Å forstå den forventede levetiden til formen din er avgjørende for å beregne den sanne kostnaden per del.
En standard H13 aluminium støpeform forventes vanligvis å produsere 80 000 til 120 000 gode skudd før de primære sliteoverflatene trenger utskifting. Dette nummeret er ingen garanti; det avhenger av legeringstemperaturen, injeksjonshastigheten, termisk syklus og hvor godt kjølesystemet fungerer. En form bygget med førsteklasses stål og god kjøling kan nå 150 000–200 000 skudd, mens et verktøy av lavere kvalitet kan vise varmekontroll etter 30 000 skudd.
Magnesiumlegeringer støpes ved temperaturer noe lavere enn aluminium, noe som ofte tillater litt lengre formlevetid dersom prosessen styres godt. Sinklegeringer er de enkleste på formen, og sinkformer med varme kammer overskrider ofte 500 000 skudd fordi driftstemperaturen er mye lavere. Det er en grunn til at sinkverktøy ofte bygges med herdede innsatser som er behandlet mindre aggressivt enn aluminiumsverktøy.
Hovedfeilmodusen for støpeformer er varmekontroll, når hundrevis av termiske sykluser forårsaker et nettverk av små sprekker på formoverflaten. Sprekkene gir overflatedefekter i den støpte delen og forårsaker til slutt lodding eller festing. Regelmessig vedlikehold, inkludert polering av sprekker og behandling av overflaten, kan forlenge formens levetid. Hver reparasjonssyklus har imidlertid en kostnad, og formen må tas offline under reparasjon.
Å sette et vedlikeholdsbudsjett lik 5 % til 10 % av den opprinnelige formprisen per år er en rimelig regel for aluminiums- og magnesiumformer. For sink er tallet lavere. Dette budsjettet dekker nye utkasterstifter (som slites ut), utskifting av lysbilder og ny polering etter en høyvolumskjøring. Hvis du avtaler med formprodusenten for reparasjoner, må du også planlegge for logistikken for å sende formen tilbake og tiden du ikke kan produsere deler.
Noen leverandører tilbyr avtaler om vedlikehold av mugg. Formen returneres for inspeksjon etter hver X tusen skudd, og leverandøren utfører foreskrevne servicetrinn mot en fast avgift. Dette beskytter investeringen din og kan forhindre lange produksjonsstopp. Disse avtalene er ikke vanlige i alle markeder, men de er verdt å spørre etter hvis du forventer et høyt årlig volum.
Formkostnad per del avhenger av det totale antallet deler du planlegger å produsere. Dette er den viktigste beregningen i et støpeprosjekt. Her er et enkelt eksempel.
Anta at formalternativ A koster $20 000 og produserer en del i løpet av en 30-sekunders syklustid. Muggalternativ B koster $40 000, men produserer den samme delen i en 22-sekunders syklus fordi den har bedre kjøling og en annen portoppsett. Syklustidsreduksjonen sparer 8 sekunder per del. Over 100 000 skudd, det vil si 800 000 sekunder, omtrent 222 timers maskintid. Ved en maskintimepris på $80, beløper besparelsen seg til $17.760. I dette tilfellet betaler den dyrere formen for det meste av de ekstra $20 000 innenfor det samme produksjonsvolumet. Hvis volumet er 500 000 skudd, er ekstrainvesteringen triviell sammenlignet med besparelsene.
Det motsatte er også sant. En rimeligere form med kortere forventet levetid kan være den rette løsningen når du bare trenger 15 000 deler til et nisjeprodukt. Amortisert over 15.000 deler, kan en langtidsform på $45.000 legge til $3 per del, mens en $20.000 kortvarig form gir bare $1,33 per del. Du kan da godta en høyere reservedelskostnad. Den viktigste beslutningsfaktoren er det årlige volumet og tilliten til prognosen din.
Gjennomfør en enkel break-even-analyse før du fullfører formspesifikasjonen. Beregn den totale investeringen pluss kostnaden per del ved tre forskjellige volumer: ditt konservative forventede volum, din basisprognose og et stort volum. Hvis scenariet med høyt volum er plausibelt, invester i formen med lengre levetid. Hvis det konservative tilfellet er sannsynlig, reduser den opprinnelige investeringen og forvent å reparere eller gjenoppbygge verktøyet.
Det samme prinsippet gjelder for hulromtelling. En form med ett hulrom kan koste $ 30 000, mens en form med to hulrom kan koste $ 48 000. Verktøyet med to hulrom har en 60 % høyere investering, men dobler omtrent ytelsen per time. Ved høyt volum rettferdiggjør syklustidsbesparelsen lett de ekstra $18 000. Ved lavt volum er formen med ett hulrom mer rasjonell fordi maskintiden er mindre av en flaskehals.
For et virkelighetseksempel fra produktporteføljen vår, en del som en styrerør i en støpt magnesiumlegering er en typisk strukturell bilapplikasjon som krever konsistent dimensjonsstabilitet over lange produksjonsserier. I så fall er en høyere innledende forminvestering i førsteklasses stål og raffinert kjøling nesten alltid den riktige avgjørelsen fordi verktøyet må holde stramme toleranser i flere år uten gjentatte sveisereparasjoner.
 Custom Magnesium Alloy Die-Cast Steering Tube Factory, Produsenter - Ningbo NK Ningbo NKT Tooling Co., Ltd. er Kina-produsenter av støpt styrerør i magnesiumlegering og tilpasset fabrikk, detaljer: Magnesiumlegering Di... Se produkt →
Å be om et formtilbud er ikke så enkelt som å sende en CAD-fil og vente på et nummer. Et pålitelig tilbud krever en fullstendig spesifikasjon, og jo mer tid du bruker på å utarbeide den spesifikasjonen, desto mer nøyaktige blir sammenligningene dine.
Manglende informasjon er den vanligste årsaken til unøyaktige sitater. Hvis leverandøren ikke vet det årlige volumet, kan de anta et høyere volum og designe et dyrere verktøy som du ikke trenger, eller de kan anta et lavt volum og gi tilbud på et skjørt verktøy. Hvis du unnlater å nevne en sekundær maskineringsoperasjon som fjerner materiale nær et kritisk kjernehull, kan det hende at formen ikke støper hullet i riktig posisjon eller kan ha et unødvendig krympehull.
Disse spørsmålene vil skille en profesjonell leverandør fra en megler. En megler sender ofte forespørselen til en fabrikk og kan bare gi et vagt svar på tekniske spørsmål. En ekte formprodusent kan svare direkte, gi en prosessplan og vise et eksempel på en lignende form.
Vær forsiktig hvis et eksisterende tilbud er langt lavere enn noe annet tilbud for samme formspesifikasjon. Forskjellen kan skyldes bruk av uherdet stål for kjernen og hulrommet, minimale kjølekanaler, ingen EDM for hjørnedetaljer eller en uprøvd portdesign. Be leverandøren begrunne den lavere prisen med en detaljert oversikt. Tilsvarende, hvis et tilbud knapt endres når du ber om en høyere forventet formlevetid, kan det hende at leverandøren ikke har justert designet for å nå den levetiden. Et realistisk tilbud vil reflektere den økte investeringen i stålkvalitet og kjøling med en meningsfull prisøkning.
Det er også viktig å verifisere leverandørens faktiske produksjonskapasitet. Hvis du kjøper fra en utenlandsk leverandør, be om nye bilder av bearbeidingsgulvet og en videosamtale for å se formen bygges. Siteprofilen til selskapet vårt viser for eksempel en moderne fabrikk med 6000 kvadratmeter produksjonsareal og over 80 ansatte, noe som stemmer overens med en seriøs formprodusent. Men du bør også bekrefte det spesifikke maskineriet som er tilgjengelig for prosjektet ditt. Ikke alle fabrikker med en CNC-maskin kan bygge en stor kompleks form.
Å velge det laveste formtilbudet kan være fristende, men formen er produktet som former hver del du vil selge de neste årene. Kostnadsforskjellene mellom leverandører er ikke bare påslag; de gjenspeiler teknisk dybde, produksjonsevne, kvalitetssystemer og viljen til å støtte formen etter levering.
En erfaren formmaker som Ningbo NKT Tooling Co., Ltd. bringer mer enn maskineringsferdigheter. Vi bringer en historie som starter med et dedikert formstøpingsdesignstudio i 2009, etterfulgt av år med bygging av sink- og aluminiumsverktøy, for deretter å utvide til bildeler av magnesiumlegering og høyvakuumstøpeformer i 2016. Den tidslinjen betyr at vi har jobbet oss gjennom utfordringene med tynnveggede strukturelle komponenter og styringsdeler med tett toleranse. Vi vet hvorfor en form svikter og hvordan vi kan designe mot den feilen.
Denne erfaringen oversetter direkte til muggkostnader i designfasen. Vi kan foreslå en portplassering som reduserer sveiselinjer, eller et kjølekanalarrangement som forkorter syklustiden med 15 %, eller en glidedesign som er mer robust og enklere å vedlikeholde. Disse forslagene er ikke gratis, men de reduserer kostnaden per del og risikoen for nedetid.
Kvalitetssystemer har også betydning. Vi har ISO9001-sertifisering, som først ble oppnådd i 2011. Et formelt kvalitetssystem skaper en disiplinert prosess for designgjennomganger, materialinspeksjon, prosessmåling og endelig validering. For bilkunder er konsistent dokumentasjon avgjørende. En leverandør uten et dokumentert kvalitetssystem kan fortsatt produsere en god form, men prosessen er ikke repeterbar, og risikoen for en skjult defekt er høyere.
Når du vurderer en leverandør, bør du vurdere hele verdistrømmen. Vil du motta en omfattende DFM-rapport? Vil leverandøren bruke strømningssimulering for å undersøke fylling og størkning? Vil de produsere en høyvakuumform med samme oppmerksomhet på forsegling som på geometri? Disse egenskapene blir stadig mer standard for aluminiumsstøping i biler. For eksempel, en aluminiumslegering presstøpt brakett er en strukturell del som krever høy styrke og lav porøsitet. En leverandør som har bygget hundrevis av lignende braketter vil kjenne til det ideelle løpeforholdet og forhåndsregler for krympekontroll.
 Tilpasset aluminiumslegering støpt brakettfabrikk, produsenter - Ningbo NKT Tooli Ningbo NKT Tooling Co., Ltd. er produsenter av støpte braketter i Kina i aluminiumslegering og tilpasset fabrikk, detaljer: ADC12-aluminiumslegeringen ... Se produkt →
I produksjonsgulvet vårt håndterer vi hele spekteret av arbeid: konvensjonelle, høyvakuum- og pressestøpeformer, samt varmkammersinkverktøy og multi-slider-maskiner. Vi har også et syn på den bredere produksjonsprosessen. En form for et motorhus må for eksempel samhandle med automatisk innsetting av kjøleinnsatser og påfølgende maskinering. Hvis formprodusenten forstår disse nedstrøms trinnene, kan den unngå å lage funksjoner som kompliserer monteringen.
Når du sammenligner støpeformleverandører, be om casestudier av deler med lignende skala og kompleksitet. Ikke døm en portefølje av vakre støpte deler alene. Spør om innledende forsøk, utfordringer og hvordan de løste uventede problemer med porøsitet eller dimensjoner. Svarene vil fortelle deg mer om leverandøren enn nummeret på tilbudet.
Til slutt, husk at en form er en kapitalinvestering. En godt bygget form kan repareres, modifiseres og gjenbrukes i flere år eller til og med tiår når det gjelder sinkverktøy. En dårlig bygget form kan belaste produksjonsplanen din og skade kundeforholdet ditt. Den sanne kostnaden for en støpeform inkluderer forstyrrelser, forsinkelser og skrap som kan følge en kostnadsbesparende beslutning tatt for tidlig.
Oppsummert er det ikke noe enkelt svar på spørsmålet "Hva er den typiske kostnaden for en støpeform?" Det eneste ærlige svaret er at det avhenger av delen, legeringen, produksjonsvolumet og spesifikasjonen. En enkel sink-varmekammerform kan produseres for under $10.000, mens en stor multi-slide aluminiumsform med vakuumassistanse kan overstige $100.000. Budsjettet bør imidlertid ikke settes før man har fullført en skikkelig teknisk gjennomgang av delen.
Begynn med en klar forståelse av ditt årlige volum og krav til mugglevetid. Engasjer deretter en leverandør som vil utfordre dine forutsetninger med en detaljert DFM og kostnadsoversikt. Hvis du kjøper en del for bilapplikasjoner, se etter en partner som har dokumentert erfaring med både konvensjonelle og avanserte prosesser, og som kan forklare avveiningene mellom forhåndskostnader og langsiktig produktivitet. En litt høyere mugginvestering er ofte rettferdiggjort hvis den tillater kortere syklustider, lavere porøsitet og færre defekter. Og hvis du er usikker, be leverandøren om å lede deg gjennom en lignende sak som bruk av aluminiumslegeringsstøping i bildeler , som illustrerer hvordan design- og prosessvalg til syvende og sist styrer prisen du betaler.
Wangshan Road, Jiangbei-distriktet, Ningbo, Zhejiang, Kina
86-135-64796935
Opphavsrett © Ningbo NKT Tooling Co., Ltd. Alle rettigheter reservert.

