Kontaktinformasjon
-
 Wangshan Road, Jiangbei-distriktet, Ningbo, Zhejiang, Kina
-
 86-135-64796935
Få et tilbud
Hvor finner jeg aluminiumstøpeformer? En praktisk innkjøpsveiledning for kjøpere
2026-08-06
Det starter med et enkelt anskaffelsesspørsmål. En produksjonsingeniør hos en leverandør av bildeler mottar en forespørsel fra en kunde: et nytt aluminiumshus, omtrent 300 x 200 millimeter, med en veggtykkelse på omtrent 2,8 millimeter, et mål årlig volum på 40 000 enheter, og en første prøvegodkjenningsfrist ti måneder fra nå. Ingeniøren har aldri hentet verktøy før, så spørsmålet blir gjentatt til kolleger, funnet i nettfora og skrevet inn i søkemotorer: Hvor kan jeg finne aluminiumsstøpeformer?
Det ærlige, direkte svaret er at for aluminiumsdeler i produksjonsgrad finner du støpeformer av aluminium hos en profesjonell produsent av støpestøpeformer, ikke på en generell maskinverksted, en butikk for sandstøping eller en hobbymarkedsplass. En produksjonsstøpeform av aluminium er et nøyaktig stykke ingeniørutstyr. Den kontrollerer delens geometri, dimensjonskonsistensen, overflatefinishen, syklustiden og den langsiktige kostnaden per del. Formen er den mest innflytelsesrike ressursen i hele støpeoperasjonen, og søket etter det bør behandles som et leverandørutvelgelsesprosjekt i stedet for et raskt nettkjøp.
Denne artikkelen forklarer hvor du finner aluminiumsstøpeformer i industriell forstand, hva de forskjellige formtypene betyr for prosjektet ditt, og hvordan du vurderer produsentene som bygger dem. Den går også gjennom design- og byggeprosessen, kostnads- og ledetidsdriverne, og de vanlige feilene kjøpere gjør når de kjøper verktøy for aluminiumsstøpegods. Målet er å gi deg en praktisk ramme, slik at din første tilbudsforespørsel gir meningsfulle svar i stedet for en haug med vage priser.
For industriell produksjon er aluminiumsstøpeformer designet og produsert av spesialiserte verktøyselskaper, ofte kalt formbutikker, formprodusenter eller verktøyprodusenter. Disse selskapene håndterer hele prosessen: de analyserer deldesignet, konstruerer formen, bearbeider stålhulrommet, påfører varmebehandling, setter sammen lysbildene og ejektorene, og prøver deretter formen på en støpemaskin til den produserer deler som oppfyller spesifikasjonen. Formen er ikke en hyllevare. Det er et konstruert produkt, bygget på bestilling rundt en spesifikk støpegeometri og produksjonsprosess.
Den geografiske konsentrasjonen av muggfremstilling følger støpeaktiviteten. En stor andel av verdens støpeformer i aluminium bygges i Kinas Yangtze River Delta og Pearl River Delta-regioner, i Italia, i Tyskland, i Japan og i USA. Hvis du spør "hvor kan jeg finne aluminiumsstøpeformer i nærheten av meg," vil svaret vanligvis føre til et regionalt verktøyrom som betjener den lokale støperiindustrien. Hvis du er åpen for global innkjøp, er Yangtze River Delta, sentrert om byer som Ningbo og Shanghai, en av de tetteste klyngene av formteknisk ekspertise i verden. Mange av formene som brukes i europeiske og nordamerikanske støpeanlegg produseres der og sendes deretter for installasjon.
Et pålitelig utgangspunkt er å spørre et støpestøperi direkte hvilken formbutikk det bruker. Støperier er avhengige av støpeformer som passer til maskinene deres og holder i hundretusenvis av sykluser. Deres prosessingeniører vet hvilke leverandører som leverer rett maskinering, ærlig stål og praktisk DFM-tilbakemelding. Denne henvisningsruten kan spare deg for uker med screeningstid.
En annen vei er å kontakte formprodusenten direkte, spesielt hvis den også har intern erfaring med formstøping. En fabrikk som designer og bygger former, og som kan prøve dem på egne maskiner, vil gi deg raskere tilbakemeldinger og færre overleveringsproblemer. Et godt eksempel er Ningbo NKT Tooling Co., Ltd. , en spesialisert produsent av støpeformer av aluminium, magnesium og sinklegeringer. Selskapet ble grunnlagt i 2009 som et formdesignstudio, gikk over i produksjon i 2010, og har siden bygget opp et team på mer enn 80 ansatte, femten senioringeniører og en årlig produksjonskapasitet på mer enn 300 sett med høypresisjonsformer.
Riktig kanal avhenger av din situasjon, men den korte versjonen av svaret er konsistent: du finner aluminiumsstøpeformer hos en profesjonell produsent som bygger permanent verktøy for trykkstøping, og du velger den produsenten basert på ingeniørdybde, relevant erfaring og kvalitetskontroll, ikke bare på nærhet eller pris.
Begrepet "aluminium støpeform" dekker flere fundamentalt forskjellige ting, og forvirringen mellom dem er en av grunnene til at så mange innkjøpsforespørsler starter på feil fot. I dagligtale kan uttrykket bety en form som brukes til å støpe aluminiumsdeler, eller en form laget av aluminiumsmateriale for å støpe andre stoffer. Denne artikkelen handler om førstnevnte: verktøy som støper smeltet aluminiumslegering til ferdige metallkomponenter. Disse formene er nesten alltid laget av verktøystål, ikke av aluminium. En typisk produksjonsstøpeform for aluminiumspressstøping er maskinert av H13 varmarbeidsverktøystål eller tilsvarende som SKD61, herdet til omtrent 44 til 52 HRC, og utstyrt med et nettverk av vannkjølte kanaler for å kontrollere formtemperaturen under støpesyklusen.
De fire vanlige formtypene for aluminiumsstøpegods er listet opp nedenfor. Hver og en svarer på forskjellige volum- og kvalitetskrav.
| Mugg type | Typisk prosess | Årlig volumområde | Typisk toleranse | Relativ muggkostnad |
|---|---|---|---|---|
| Sandstøpemønster | Sandstøping | 1 til 2000 deler | pluss/minus 0,5 til 1,5 mm | Lavt |
| Permanent mugg | Gravity dysestøping | 1 000 til 50 000 deler | pluss/minus 0,2 til 0,5 mm | Middels |
| Lavt-pressure mold | Lavt-pressure die casting | 5 000 til 100 000 deler | pluss/minus 0,1 til 0,3 mm | Middels-high |
| Høytrykks støpeform | Høytrykkspressestøping | 20 000 til 1 000 000 deler | pluss/minus 0,05 til 0,15 mm | Høy |
Tabellen er ikke et stivt beslutningstre, men det gir deg et utgangspunkt. Hvis ditt årlige volum er under to tusen deler, er sandstøping ofte den økonomiske veien. Hvis du er i området fra noen få tusen til titusener, tilbyr permanent støping med gravitasjon en balanse mellom verktøykostnad og repeterbarhet. Hvis du planlegger kontinuerlig produksjon av femti tusen eller flere deler per år, er høytrykkspressstøping vanligvis den eneste prosessen som gir syklustiden og konsistensen du trenger for en konkurransedyktig enhetskostnad.
Høytrykkspressstøping er den dominerende prosessen for aluminiumskomponenter i bil- og industrisektoren. I denne prosessen monteres formen i en kaldkammer støpemaskin. Først smeltes aluminiumet i en separat gass- eller elektrisk oppvarmet ovn. Deretter øses et presist skudd flytende aluminium inn i injeksjonsskuddhylsen, og et hydraulisk drevet stempel skyver metallet inn i det lukkede formhulrommet med hastigheter som kan overstige to meter per sekund, etterfulgt av et intenst intensiveringstrykk. Metallet stivner i løpet av en brøkdel av et sekund, formen åpnes, støpingen kastes ut og syklusen gjentas.
Fordi formen blir utsatt for flytende metall ved rundt 660 grader Celsius og deretter raskt avkjølt av vannlinjer, må overflaten av hulrommet motstå termisk tretthet, varmekontroll og lodding. Dette er grunnen til at stålkvaliteten og varmebehandlingen er så viktig. En form for høytrykks-aluminiumsstøping er også en termodynamisk maskin: posisjonen, diameteren og strømningshastigheten til kjølekanalene bestemmer hvor raskt støpingen størkner, hvor krympeporøsiteten går, og hvor mange sekunder syklusen tar.
For lavere volumer er gravitasjons permanent støping et praktisk alternativ. Formen er et enklere stålverktøy, montert på en dreieramme. Operatøren heller aluminiumet for hånd, og metallet fyller hulrommet under tyngdekraften. Verktøykostnaden er betydelig lavere enn høytrykksverktøy, og gravitasjonsstøpegods har mindre turbulens, noe som kan forbedre trykktettheten. Avveiningene er lengre syklustider, lavere utbytte og en grovere overflatefinish.
Sandstøping opptar enden med lavt volum. Formen er et engangssandhulrom, laget med et mønster som fjernes før helling. Sandstøping er passende for prototyper og små partier, men det gir ikke dimensjonskonsistensen eller produktiviteten til en permanent form. Kjøpere som sier de er på utkikk etter støpeformer i aluminium, mener sjelden sandmønstre; de trenger vanligvis et gjenbrukbart verktøy som kan kjøres på en støpemaskin.
Når du har avklart formtypen, kan søket etter leverandør gå gjennom flere praktiske kanaler.
Dette er den mest pålitelige ruten. Bruk søkeord som "produsent av aluminiumsstøpestøpeform", "leverandør av aluminiumstøpeverktøy" eller "permanent støpeformprodusent" og bygg en shortlist. Se etter selskaper som tydelig presenterer sine produksjonsevner: maskineringsutstyret de bruker, inspeksjonsinstrumentene de bruker, industrien de betjener og ingeniørressursene de bruker. En fabrikk med publisert informasjon om sin varmebehandling, sin CNC-kapasitet og sine prøvefasiliteter er sannsynligvis en reell produsent, ikke en handelsformidler. Ta kontakt med hver kandidat med en definert delpresentasjon eller et teknisk spørreskjema. Vurder kvaliteten på svarene deres, ikke bare hastigheten på sitatet.
Hvis du allerede har et støperi som skal kjøre delene, spør dem hvilken formprodusent de stoler på. Et støperi som gir deg en støpepris basert på en eksisterende støpeform vil ofte ha sterke meninger om støpeformens pålitelighet og vedlikehold. Hvis du ikke har et støperi, ta kontakt med noen etablerte pressstøpehus i din region og spør dem hvem som bygger verktøyet deres. De fleste støperier er villige til å dele denne informasjonen når de ser en fremtidig produksjonsmulighet.
Alibaba, Made-in-China, Global Sources og lignende plattformer inneholder tusenvis av verktøyleverandørprofiler. De er nyttige for en skanning på høyt nivå av kapasiteter og prisnivåer, men de kommer med ekte forsiktighetsflagg. En polert profil er ikke bevis på en dyktig fabrikk. Bekreft selskapets juridiske status, dets eksporthistorikk og dets fysiske nettsted. Be om en live videogjennomgang av fabrikken, og be om referanser fra kunder som har kjøpt lignende former. Overfør penger først etter at du har bekreftet at produsenten er den den utgir seg for å være.
Pressestøpemesser som EUROGUSS i Nürnberg, NADCA-arrangementer i USA og China Die Casting Exhibition i Shanghai er samlingspunkter for både formprodusenter og støperier. Å gå rundt på utstillingsgulvet, holde faktiske castings og snakke direkte med ingeniører er mye mer informativt enn å lese en nettside. I tillegg har Yangtze River Delta-regionen rundt Ningbo og Shanghai en av verdens høyeste konsentrasjoner av ekspertise innen formfremstilling. Hvis du henter fra Kina, er denne regionen et naturlig geografisk mål.
Profesjonelle kontakter innen støperiteknikk, materialvitenskap og produktdesign vet ofte hvilke støpeformleverandører som har rykte på seg for kvalitet og levering. Pressestøpeindustrien er kompakt. En anbefaling fra en pålitelig kollega som har administrert verktøyprosjekter i utlandet er verdt mer enn dusinvis av anonyme online anmeldelser.
Formleverandøren er en flerårig partner for ditt produksjonsprogram. Utvelgelsen bør derfor være basert på tekniske og operasjonelle bevis, ikke på en enkelt tilbudsside. Erfarne kjøpere bruker følgende kriterier.
En form begynner med ingeniøranalyse. Leverandøren bør tilby en formell DFM-studie, hvor man ser på delen for hvor krympeporøsitet sannsynligvis vil dannes, om trekkvinklene er tilstrekkelige, og hvordan portsystemet skal legges ut. Strømnings- og størkningssimulering er et sterkt pluss, spesielt for deler med kompleks geometri. Hvis formprodusenten bare legger inn delenummeret ditt i et tilbudssystem og returnerer en pris uten noen tekniske kommentarer, bør du bekymre deg.
Spør om fabrikkens utstyrsliste. En seriøs produsent av aluminiumstøpeform vil ha høyhastighets CNC-maskineringssentre, EDM-maskiner inkludert søkke og wire, en jiggsliper for nøyaktig borearbeid og en koordinatmålemaskin for sluttinspeksjon. Intern varmebehandling er også verdifull. Ved outsourcet varmebehandling mister leverandøren kontroll over forvrengning og hardhet, og prosjektet taper tid gjennom transport og venting.
Aluminium, magnesium og sinklegeringer skaper alle forskjellige utfordringer for en form. Aluminium forårsaker lodding og varmekontroll; magnesium krever forholdsregler ved håndtering; sink støpes i varmekammermaskiner med en annen formarkitektur. Spør hvor mange prosjekter leverandøren har gjennomført i hvert materiale. En produsent som har demonstrert erfaring med 800 t pressstøpte boksformer i aluminiumslegering er et eksempel på et selskap som har jobbet med konstruksjonsstøpte i storformat aluminium, som krever store maskiner, forsiktig kjøling og tunge sklier.
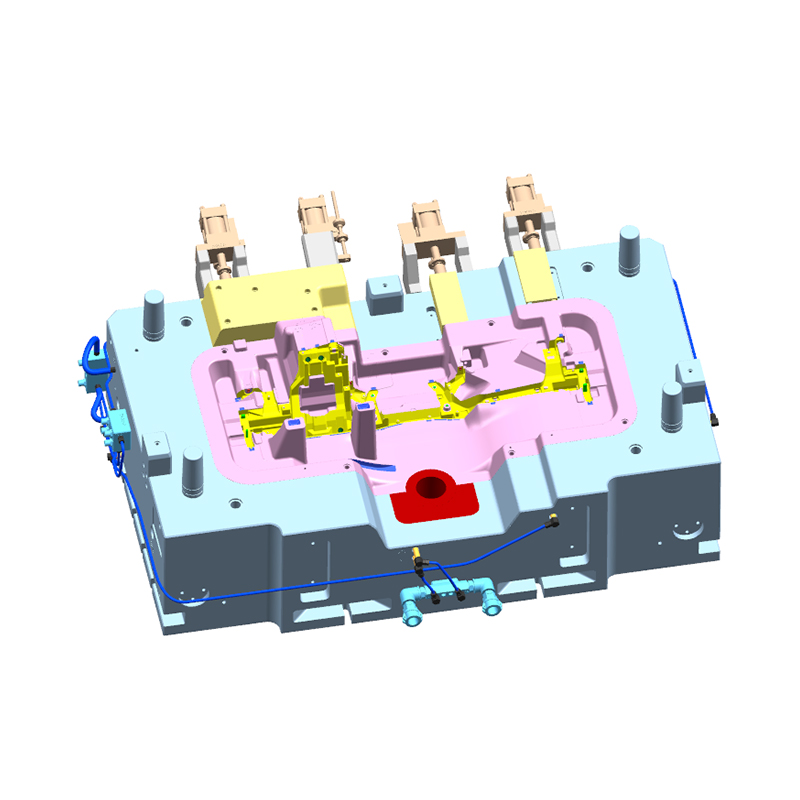
 Tilpasset 800T aluminiumslegering støpt boksfabrikk, produsenter - Ningbo NKT Tool Ningbo NKT Tooling Co., Ltd. er Kina 800T aluminiumslegering støpte boksprodusenter og tilpasset fabrikk, detaljer: aluminiumslegeringens dyse-c... Se produkt →
ISO 9001 er en baseline, men det relevante spørsmålet er hvordan kvalitetskontrollen utføres daglig. Hvem vurderer hulromsdimensjonene på maskineringsstadiet? Hvilket måleinstrument brukes til kritiske funksjoner? Hvordan vurderes prøvedeler mot tegningen? Hvilke rapporter følger med formen ved den endelige aksepten? De to viktigste dokumentene er muggprøverapporten og den endelige CMM-rapporten. Be om å se eksempler før du bestiller.
En formprodusent som eier støpemaskiner kan kjøre forsøkene internt og justere verktøyet i løpet av timer. En som sender formen til et eksternt støperi legger til transport- og planleggingsforsinkelser til hver iterasjon. Prøvestøtte inkluderer også utvikling av et startprosessparametersett, som fyllhastighet, trykkprofil og dysetemperatur, som du kan overlate til ditt eget produksjonsteam.
Et moldprosjekt er en seks til seksten ukers sekvens med definerte milepæler. Leverandøren bør tildele en prosjektingeniør, dele en tidslinje og svare på tekniske spørsmål i et klart språk. For utenlands sourcing, vurder tidsforskjellen. En leverandør som svarer innen én virkedag er vanligvis mer pålitelig enn en som forsvinner i en uke etter at du har mottatt innskuddet ditt.
Å forstå formkonstruksjonssekvensen gjør deg til en bedre kjøper. Det hjelper deg å forstå hvorfor visse kostnader vises og hvorfor visse tidsfrister er realistiske. De følgende ti trinnene representerer et typisk prosjekt for en høytrykksstøpeform av aluminium.
Rekkefølgen er ikke en rett linje i praksis. Det er designvurderinger, forsinkelser i stålplanen, uventede EDM-funn og prøvejusteringer. God prosjektledelse betyr å kontrollere disse variablene i stedet for å eliminere dem. I gjennomsnitt kan en liten form bygges på fire til seks uker, en middels form på seks til ti uker og en stor på ti til seksten uker, forutsatt godkjent design og ingen endringsforespørsler.
Prisen på en aluminiumsstøpeform kan variere fra en lav femsifret sum for et lite gravitasjonsverktøy med enkelt hulrom til flere hundre tusen dollar for en stor høytrykksstøpeform med flere glidere og kompleks kjøling. Kjøpere som klager over at muggpriser er vanskelige å sammenligne, sammenligner vanligvis verktøy med forskjellige spesifikasjoner.
| Mugg kategori | Typisk delstørrelse | Hulroms kompleksitet | Estimert ledetid |
|---|---|---|---|
| Liten mugg | Opp til 300 mm | Enkelt hulrom, få kjerner | 4 til 6 uker |
| Middels mold | 300 til 800 mm | Ett eller to hulrom, glidere | 6 til 10 uker |
| Stor form | Over 800 mm | Flere glidere og løftere | 10 til 16 uker |
Den strammeste kontrollerende faktoren er prøvekapasiteten. En form kan maskineres på seks uker, men hvis støperiets prøvemaskin er booket ut i fire uker, avsluttes prosjektet først ved den tiende uken. Bekreft prøveplanen tidlig, og spesifiser dine egne fristforventninger i tilbudsforespørselen.
Støpeformer av aluminium brukes i et bredt spekter av bransjer, fra bil- og romfart til telekommunikasjon, elektroverktøy og treningsutstyr. I praksis dominerer bilapplikasjoner ingeniørkravene. Etterspørselen etter lettere kjøretøy, elektriske drivsystemer og strukturelle støpegods har presset formprodusenter mot mer komplekse, større og mer presise verktøy.
Typiske bruksområder for aluminiumsstøping i den konvensjonelle kjøretøysektoren inkluderer:
Det nye energikjøretøysegmentet har introdusert ytterligere krav, som alle former måten former utformes og produseres på:
Materialspesifikasjonen legger til enda et lag. ADC12 og A380 er de vanligste støpelegeringene for generell bruk i aluminium. Strukturelle støpekvaliteter som AlSi10Mg brukes når forlengelse og sveisbarhet er nødvendig, som i kropp-i-hvitt strukturelle noder og batterikapslinger. Formdesignet for strukturelle legeringer er mer krevende fordi den smeltede metallbanen påvirker den endelige forlengelsesverdien til delen.
Dette er en av grunnene bruksområdet for støpeformer fortsetter å utvide seg. Hver ny applikasjon pålegger nye begrensninger for porting, termisk styring og ventilering. En batteriromsplate er for eksempel en bred, flat støping med tynne vegger. Det krever en injeksjonsprofil med lav fyllhastighet for å unngå gassporøsitet og et nøye balansert fyllingsmønster for å oppnå en flat del. En formmaker som allerede har produsert en aluminiumslegering støpt batteriromsplate med en støpeform-to-hulls design har direkte erfaring med den utfordringen.
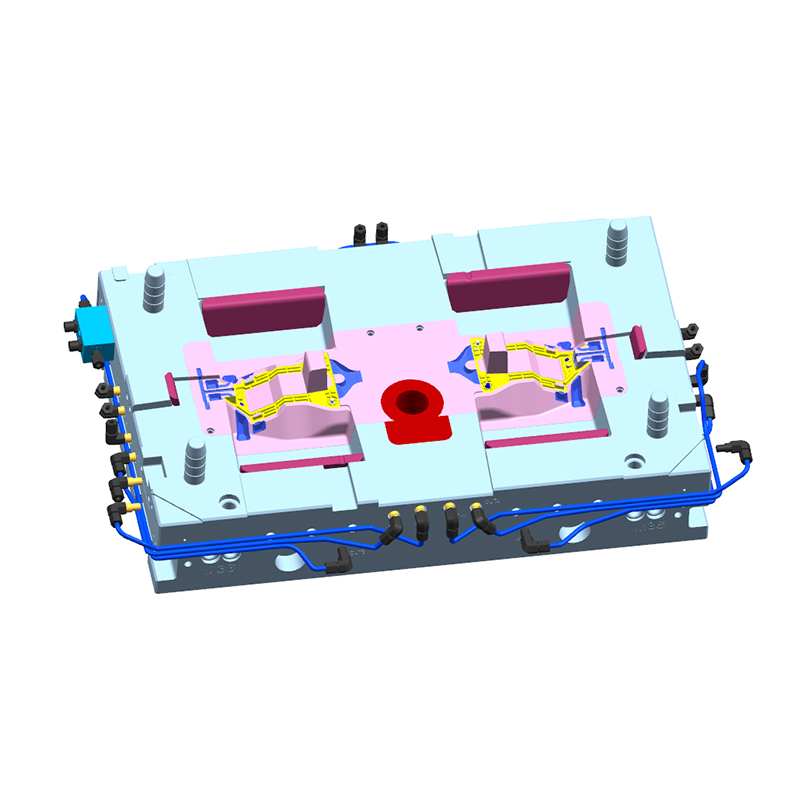
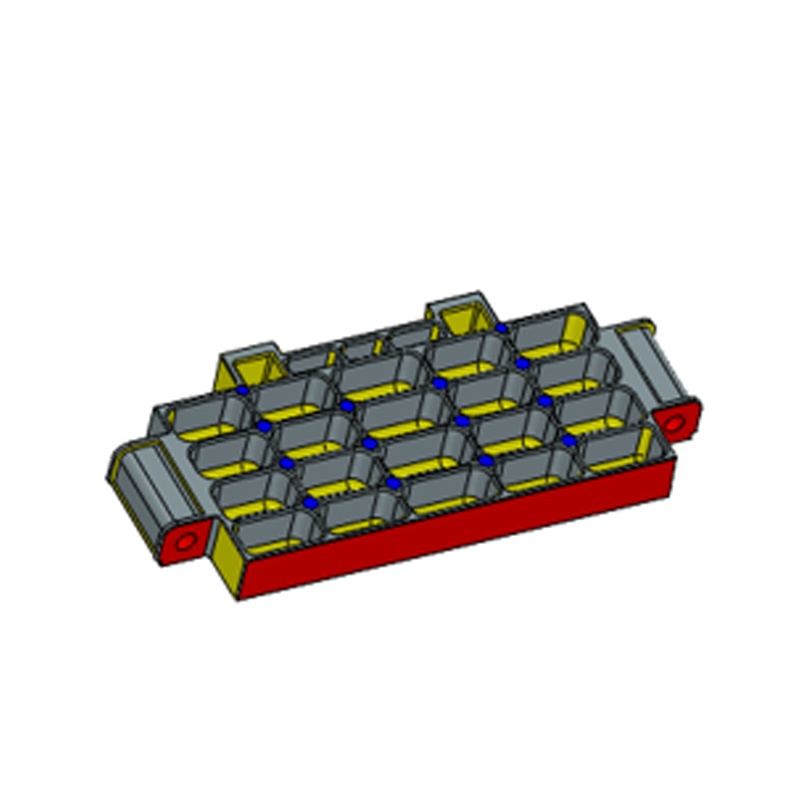 Tilpasset aluminiumslegering støping av batterirom Plate En form To hull F Ningbo NKT Tooling Co., Ltd. er Kina aluminiumslegering støping batterirom plate One mold to hull produsenter og tilpasset fa... Se produkt →
Drivmotorhus representerer en annen krevende kategori. De er store, ofte nær den maksimale konvolutten til støpemaskinen, og de må være trykktette for å inneholde oljen eller vannet som strømmer gjennom interne kanaler. Kjølevannkappen, som omgir den ytre sylindriske overflaten av statoren, er ofte støpt ved hjelp av en sammenleggbar kjerne eller et komplekst sett med lysbilder. Formprodusenten må kontrollere kjernekjølingen nøye. En maskin med høy klemkraft som 2200 tonn er nødvendig for pakking av verktøyet. Den 2200 t aluminiumslegering støpt motorhusform er et eksempel på verktøy utviklet for den skalaen, med glidemekanismer og dimensjonskontroll for å møte grensesnittkravene til en elektrisk maskin.
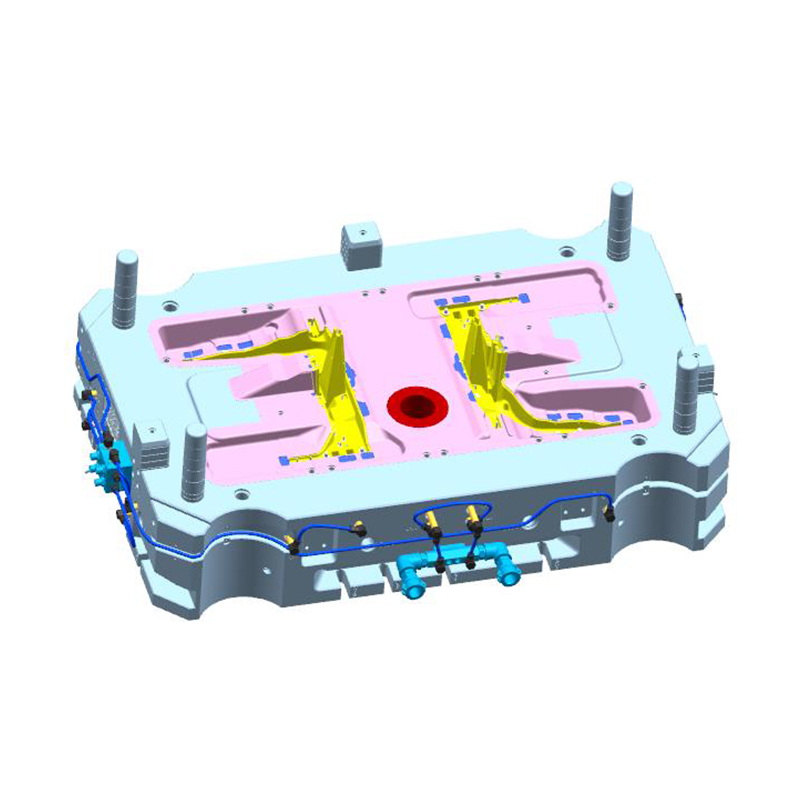
 Custom 2200T aluminiumslegering støping motorhus fabrikk, produsenter - N Ningbo NKT Tooling Co., Ltd. er Kina 2200T aluminiumslegering støpte motorhusprodusenter og tilpasset fabrikk, detaljer: 2200T ... Se produkt →
Leksjonen for en kjøper er enkel. Når noen spør "hvor kan jeg finne aluminiumsstøpeformer," spør de vanligvis om et verktøy som vil gå inn i produksjonslinjen deres og forbli der i årevis. Riktig kilde er en produsent med applikasjonsspesifikke referanser, og det riktige tidspunktet for å snakke er når du kan beskrive delens funksjon, ikke bare delens form.
I mange år med å hjelpe kunder med å evaluere støpeformleverandører, har jeg sett at de fleste verktøyproblemer ikke er forårsaket av maskineringsfeil. De er forårsaket av beslutninger tatt lenge før det første stållaget ble kuttet. Her er de tilbakevendende feilene.
En støpeform er et flerårig produksjonsmiddel. En lavprisstøpeform som produserer høyt skrap, langsomme sykluser og for tidlig stansesvikt vil koste mer enn besparelsene. Sammenlign alltid tilbudene mot en detaljert spesifikasjon: formstålkvaliteten, antall hulrom, forventet levetid for matrisen, prøvetjenestene inkludert, og leveringsplanen.
Når formprodusenten anbefaler å endre en veggtykkelse eller flytte en skillelinje, antar noen kjøpere at leverandøren rett og slett prøver å spare kostnader. Faktisk er DFM-tilbakemelding verktøyprodusentens måte å beskytte støpingen din mot defekter som dukker opp senere. Be om den tekniske begrunnelsen og vei den med ditt eget team.
En 3D-modell alene definerer ikke et komplett formkrav. Toleranseblokker, GD- og T-referanser, overflateruhetsverdier, flammegrenser og tillatte porøsitetsklasser bør dokumenteres i den tekniske avtalen. Leverandøren kan bare oppfylle dine forventninger hvis de er skrevet ned.
Avkjøling er den mest undervurderte delen av en støpeform. En god kjølekrets forkorter syklustiden og kontrollerer lokal krymping; en dårlig skaper hotspots og delvis forvrengning. Spør leverandøren hvordan de planlegger kjølingen for din spesifikke støping.
Nesten hver ny form krever minst to prøverunder. Den første prøven verifiserer gating, den andre finjusterer prosessen. Kjøpere som planlegger kun én prøveperiode blir overrasket når prosjektet overskrider fristen. Inkluder prøvetid i prosjektplanen din fra begynnelsen.
Handelsselskaper presenterer seg noen ganger som produsenter. Hvis formen din har et problem under godkjenningen, vil du snakke direkte med personene som maskinerte hulrommet og kjørte prøven. Bekreft fabrikkadressen, registreringen og de fysiske eiendelene før du forplikter deg.
Så, hvor kan du finne aluminiumsstøpeformer? Svaret, i praktiske termer, er dette: identifiser en spesialistprodusent av støpeverktøy med ingeniørarbeid internt, en fungerende fabrikk, kvalitetsprosesser og relevant erfaring med støping av aluminiumsdeler. Send dem dine deldata og dine produksjonskrav, ikke bare en forespørsel om en pris. Lytt til deres DFM-analyse. Besøk virksomheten deres eller be om en grundig virtuell gjennomgang. Sammenlign deretter de fullstendige tekniske forslagene, ikke bare totalprisen.
En profesjonell formbygger vil spørre om delfunksjonen, legeringen, produksjonsvolumet, maskinkapasiteten som er tilgjengelig og kvalitetskravene før de forplikter seg til en pris. Når du mottar disse spørsmålene, vet du at du snakker med en ingeniør, ikke en megler. Det er akkurat den typen leverandør som vil levere en form som er i stand til å produsere tusenvis og titusenvis av konsistente aluminiumsstøpte.
Søket tar tid. Det krever flere samtaler og litt tålmodighet under ingeniørgjennomgangen. Men formen du velger i dag vil forme produksjonseffektiviteten, delens kvalitet og programmarginer for de neste årene. Å bruke innsatsen på å finne den rette produsenten av aluminiumsstøpeform er en av investeringene med høyest avkastning du kan gjøre i et støpeprogram.
Wangshan Road, Jiangbei-distriktet, Ningbo, Zhejiang, Kina
86-135-64796935
Opphavsrett © Ningbo NKT Tooling Co., Ltd. Alle rettigheter reservert.

